
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-12 منبع: سایت
پروانه گریز از مرکز جریان سه بعدی بسته
پروانه گریز از مرکز جریان سه بعدی بسته، جزء اصلی ماشین آلات سیال مانند کمپرسورهای گریز از مرکز، پمپ ها و فن ها است. اصطلاح 'بسته' به این معنی است که تیغه ها به طور کامل توسط یک دیسک (دیسک پشتی) در یک طرف و یک پوشش (دیسک جلو) از طرف دیگر محصور شده اند و یک گذرگاه جریان کاملاً محصور را تشکیل می دهند. 'جریان سه بعدی' به تیغه های پیچ خورده ای اطلاق می شود که بر اساس تئوری جریان سه بعدی طراحی شده اند و همزمان حرکت سیال را در جهات شعاعی، محوری و محیطی در نظر می گیرند.
در طراحی سنتی، تئوری جریان یک بعدی تعداد بی نهایت پره و توزیع سرعت یکنواخت را در امتداد صفحه نصف النهار فرض می کند. تئوری جریان دو بعدی تغییرات سرعت خطی را در سراسر مقاطع بیشتر در نظر می گیرد. با این حال، هیچکدام نمی توانند جریان ویسکوز سه بعدی پیچیده داخل پروانه را منعکس کنند. نظریه جریان سه بعدی فضای سه بعدی داخلی را بی نهایت تقسیم می کند و یک مدل ریاضی کامل را از طریق محاسبه میدان جریان ایجاد می کند:
W = f (R، φ، Z)
که در آن W سرعت جریان، R مختصات شعاعی، φ مختصات محیطی و Z مختصات محوری است. از طریق محاسبات سه بعدی جریان، توزیع سرعت در هر نقطه از پروانه بدست میآید، در نتیجه زوایای ورودی/خروجی تیغه، تعداد تیغه و شکلهای مقطع پرههای پیچ خورده بهینه میشود، به طوری که سطوح تیغهها کاملاً با مسیر سیال واقعی مطابقت دارند.
تیغه های جریان سه بعدی دارای سطوح منحنی نامنظم هستند که با رژیم جریان واقعی سازگار می شوند، از جدا شدن جریان در سطح فشار جلوگیری می کنند، تلفات جریان را کاهش می دهند و توزیع سرعت تمام ذرات سیال را در داخل کنترل می کنند تا به شرایط جریان بهینه دست یابند. در مقایسه با پروانه های دو بعدی معمولی، راندمان را می توان بین 5 تا 15 درصد بهبود بخشید.
گذر نصف النهار گسترده تر: کاهش قطر توپی ظرفیت جریان را افزایش می دهد و راندمان هیدرولیک را بهبود می بخشد.
قطر پروانه کوچکتر: افزایش عرض خروجی اندازه تجهیزات را برای عملکرد یکسان کاهش می دهد.
پیچش تیغه بزرگ: فناوری مدلسازی سطح B-spline غیریکنواخت تطبیق دقیق تیغههای پیچ خورده سه بعدی را با میدان جریان ممکن میسازد.
لبه ورودی رو به جلو: گسترش به سمت جریان ورودی تلفات ورودی را کاهش می دهد و عملکرد کاویتاسیون را بهبود می بخشد.
ساختار تیغهای تکانخورده: برای پروانههای با سرعت خاص متوسط تا بالا، میتوان تیغههای مجاور را تکان داد تا ضربان جریان را تا 4± ‰ سر کاهش دهد.
ساختار مهر و موم لابیرنت: طراحی خاص لابیرنت در حلقه آب بندی تلفات حجمی را کاهش می دهد.
طراحی مدرن پروانه جریان سه بعدی از مسیر فنی 'محاسبه نظری + شبیه سازی عددی + تکرار بهینه سازی' پیروی می کند:
مدل سازی سه بعدی CAD
اتصالات سطح NURBS برای ایجاد مدلهای پیچیده سه بعدی تیغه پیچ خورده، با طراحی پارامتریک پروفیل تیغه، توزیع ضخامت و زوایای ورودی/خروجی استفاده میشود.
شبیه سازی جریان CFD
دینامیک سیالات محاسباتی (CFD) برای تولید مش و محاسبه میدان جریان برای شبیه سازی وضعیت جریان واقعی در داخل پروانه و بهینه سازی پارامترهای هندسی تیغه استفاده می شود.
تجزیه و تحلیل ساختاری FEA
تجزیه و تحلیل اجزای محدود تضمین می کند که پروانه تحت بارهای گریز از مرکز و آیرودینامیکی تسلیم نمی شود و حالت های ارتعاش (فرکانس های طبیعی) را برای جلوگیری از تشدید در سرعت های کاری بررسی می کند.
برنامه نویسی CAM Machining
مسیرهای ابزار پنج محوری را ایجاد می کند، بررسی تداخل و تأیید شبیه سازی را انجام می دهد و کد CNC را خروجی می کند. نرم افزارهای رایج شامل UG NX، Cimatron، CAXA و غیره است.
پروانه را باز کنید
تیغه ها فقط به توپی متصل می شوند، بدون کفن.
کمترین سختی ماشینکاری
راندمان پایین و مقاومت مکانیکی کم.
نشتی نوک تیغه بزرگ.
پروانه نیمه باز
تیغه های بین توپی و پوشش جزئی.
سختی ماشینکاری متوسط
راندمان و قدرت متوسط.
هنوز مقداری نشت ترخیص کالا دارد.
پروانه بسته
تیغه ها به طور کامل بین دیسک و پوشش محصور شده اند.
بالاترین سختی ماشینکاری
بالاترین راندمان و بیشترین استحکام.
گذرگاه جریان کاملا آب بندی شده، بدون نشتی.
تلفات ناشی از نشت را از بین می برد
روکش یکپارچه مسیر جریان را به طور کامل آب بندی می کند و از بازگشت محیط پرفشار به سمت کم فشار جلوگیری می کند. راندمان فشرده سازی با همان سرعت بین 8 تا 15 درصد بهبود می یابد.
جریان گاز روان تر
گذرگاه محصور جریان را در طول مسیر طراحی شده محدود می کند، از تلاطم و گرداب اجتناب می کند، با مقاومت سیال کمتر. هر دو راندمان بار کامل و بار جزئی برتر هستند.
صلبیت سازه ای بالاتر
دیسک و پوشش یک چارچوب یکپارچه با تیغه هایی که در هر دو انتها پشتیبانی می شوند تشکیل می دهند. در سرعت های بالا (8000-20000 دور در دقیقه)، خطرات تغییر شکل و رزونانس تا حد زیادی کاهش می یابد.
کاهش لرزش و نویز
ساختار بسته پایدارتر است و تلفات باربری کمتری دارد. ترکهای خستگی تیغه و شکستهای فرسایشی به میزان قابلتوجهی کاهش مییابد که آن را برای کار مداوم مناسب میکند.
بالاترین راندمان ایزنتروپیک
پروانه های بسته خمیده به عقب می توانند بازده ایزنتروپیک بالای 85 درصد را به دست آورند، نیازهای صرفه جویی در انرژی چیلرهای بزرگ و کمپرسورهای صنعتی را برآورده می کنند.
محدوده عملیاتی پایدار گسترده
حاشیه افزایش بیشتر، تغییرات بار 20٪ تا 100٪ را در خود جای می دهد، که کاملاً با شرایط بار بسیار متغیر سیستم های تهویه مطبوع مرکزی مطابقت دارد.
اجماع صنعت
بیش از 90 درصد چیلرهای گریز از مرکز تجاری/صنعتی با راندمان بالا به طور یکنواخت از پروانه های جریان سه بعدی بسته منحنی رو به عقب استفاده می کنند. با توجه به اقتصاد، پایداری و کارایی انرژی، پروانه جریان سه بعدی بسته به انتخاب اصلی صنعت تبدیل شده است.
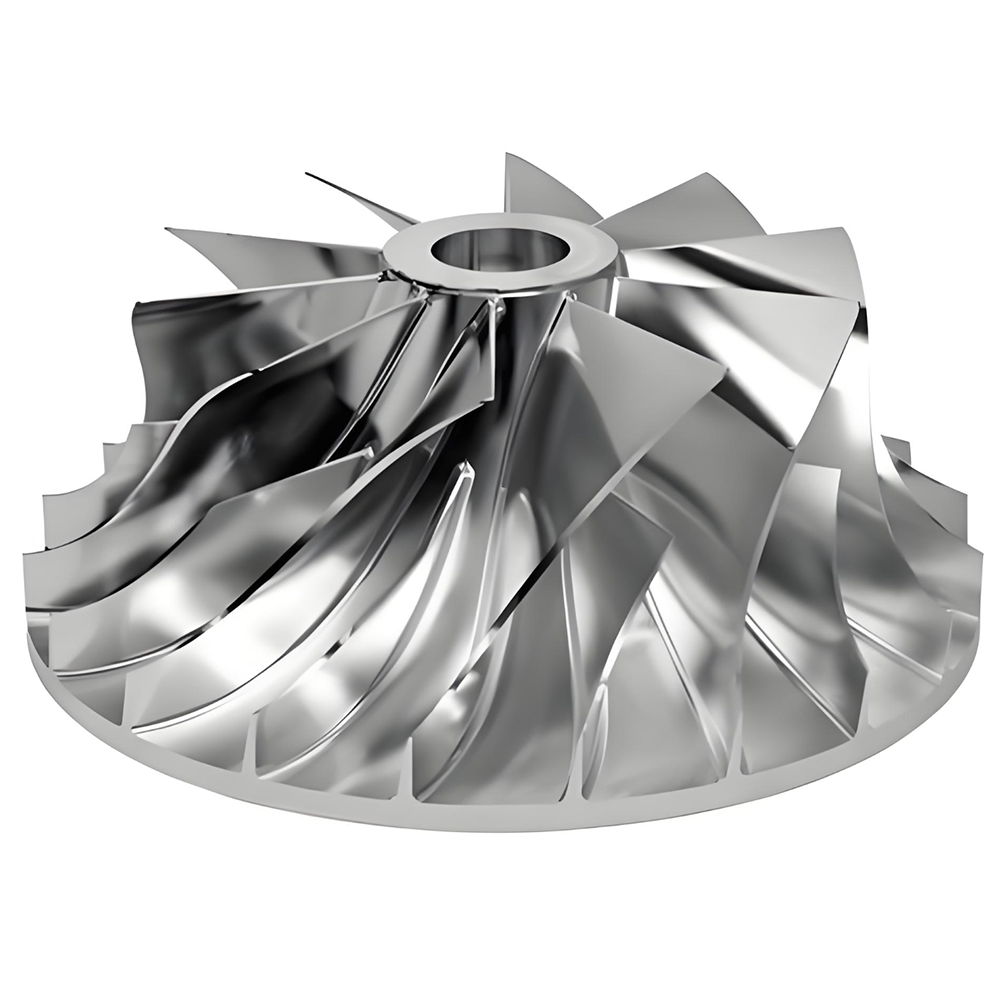
ساخت پروانه های گریز از مرکز جریان سه بعدی بسته یک مانع تکنولوژیکی اصلی را تشکیل می دهد. به دلیل پیچش زیاد تیغه ها، گذرگاه های باریک و انحنای زیاد سطح دیسک و پوشش، ماشین کاری بسیار دشوار است. روشهای تولید رایج فعلی شامل پنج دسته زیر است:
فرآیند |
اصل |
برنامه معمولی |
استفاده از مواد |
دقت |
فرز انتگرال پنج محوره |
ماشینکاری تیغه ها و معابر از آهنگری جامد از طریق چندین عملیات |
کمپرسورهای با کارایی بالا، هوافضا |
کم (10%) |
خیلی بالا |
EDM |
استفاده از الکترودهای شکل برای فرسایش مواد توسط تخلیه الکتریکی |
گذرگاههای باریک، ماشینکاری مواد دشوار |
کم |
بالا |
ریخته گری سرمایه گذاری |
ریخته گری موم گمشده با اشکال پیچیده |
تولید دسته ای پروانه کوچک تا متوسط |
بالا |
متوسط |
جوشکاری قطعه بندی شده |
تیغه ها به طور جداگانه آسیاب شده و به دیسک و کفن جوش داده می شوند |
پروانه های بزرگ، معابر عریض |
متوسط |
متوسط رو به بالا |
تولید افزودنی (چاپ سه بعدی) |
ذوب لایه به لایه SLM/EBM پودر فلز |
نمونه سازی، ساختارهای فوق پیچیده |
بالا (95%) |
متوسط رو به بالا |
منطق انتخاب فرآیند
نوع پروانه (باز / نیمه باز / بسته)، عرض عبور، خواص مواد، حجم تولید، دقت مورد نیاز و بودجه هزینه به طور مشترک مسیر فرآیند را تعیین می کنند. در عمل، فرآیندهای ترکیبی (به عنوان مثال، فرز پنج محوره خشن + تکمیل EDM) اغلب برای متعادل کردن کارایی و دقت استفاده می شود.
فرز انتگرال CNC پنج محوره در حال حاضر رایج ترین روش تولید برای پروانه های جریان بسته سه بعدی با کارایی بالا است. با شروع از آهنگری جامد، این روش به طور یکپارچه تیغهها و گذرگاهها را از طریق عملیاتهایی از جمله حفاری، خشن کردن، نیمه تمام کردن، تمیز کردن و تکمیل کردن، همه از یک قطعه خالی میکند.
آماده سازی مواد
پیشفرمدهی تراش ناهموار (آسیاب تراش / 3-4 محور اکثر ذخایر را حذف میکند)
حفاری (حفاری سوراخ های شروع برای ماشینکاری عبور)
زبر عبوری (ابزارهایی با قطر زیاد برای سرعت حذف مواد بالا)
نیمه تمام (با گذاشتن مقدار کمی برای نزدیک شدن به سطح نهایی)
تمیز کردن (ماشینکاری فیله در ریشه تیغه)
تکمیل (آسیاب های مخروطی با انتهای گلوله ای برای سطوح تیغه)
پس از پردازش (خراب زدایی، پرداخت، بالانس پویا)
فرز جانبی
از کناره ابزار برای ماشینکاری سطوح تیغه در یک پاس استفاده می کند. راندمان بالا و پرداخت سطحی خوب، به ویژه برای پروانه های سطحی مناسب است. به کنترل دقیق بردار محور ابزار برای جلوگیری از تداخل نیاز دارد.
آسیاب نقطه ای
از نوک بینی توپی برای ماشینکاری سطوح منحنی نقطه به نقطه استفاده می کند. انعطاف پذیری بالاتری را برای سطوح پیچیده آزاد ارائه می دهد، اما کندتر. ارتفاع گوش ماهی را می توان در 0.005 میلی متر کنترل کرد.
آسیاب تروکوئیدال
بار ابزار را در هنگام زبر کردن مواد سخت حفظ می کند. ورود قوس، تاثیر نیروی برش را کاهش می دهد و عمر ابزار را افزایش می دهد.
مرحله ماشینکاری |
نوع ابزار |
خصوصیات |
خشن کردن |
برش فرز استوانه ای / مخروطی (کاربید پوشش داده شده) |
قطر بزرگ، سرعت حذف مواد بالا؛ قطر باید کمتر از حداقل فاصله تیغه ها باشد |
تکمیل تیغه |
برشهای بلند با انتهای توپ مخروطی |
قطر 3-6 میلی متر، طول لبه برش 30+ میلی متر برای شیارهای عمیق. از لبه جانبی برای کارایی استفاده می کند |
اتمام پاساژ |
آسیاب های انتهای توپی / حلقوی |
برنامه ریزی مسیر ابزار گوش ماهی ثابت، ارتفاع گوش ماهی 0.005-0.02 میلی متر |
پاکسازی |
ابزارهای انتهای توپ با قطر کوچک |
ماشینکاری فیله در محل اتصال تیغه هاب |
مشکلات اصلی ماشینکاری پنج محوره در برنامه ریزی بردار محور ابزار و بررسی تداخل نهفته است. روش های معمول عبارتند از:
نسبت به درایو: انتخاب سطوح تیغه به عنوان هندسه محرک، تیغه های مجاور و سطوح عبور به عنوان هندسه چک، با زوایای سرب و شیب مناسب.
روش منحنی راهنما: استخراج منحنی های راهنمای محور ابزار با یافتن نقاط میانی بین خطوط مرزی تیغه های مجاور و جابجایی.
تکمیل ثابت گوش ماهی: محاسبه استپ اور بر اساس ارتفاع مشخص شده گوش ماهی برای ایجاد مسیرهای ابزار گوش ماهی یکنواخت.
سطح شیب دار حلزونی برای کاهش ارتعاش: رمپ چندگانه مارپیچ لایه نازک (گام 0.04 تا 0.06 میلی متر) هنگامی که تماس ابزار خالی است تا از لرزش ضربه جلوگیری شود.
فناوری نگهدارنده ابزار ارتعاشی
آخرین فناوری ثبت اختراع از نگهدارنده ابزار میرایی ارتعاش با هسته میرایی داخلی و روغن میرایی استفاده می کند که لرزش متقابل ایجاد می کند تا انحراف خمش نگهدارنده را جذب کند و سفتی دینامیکی را به طور قابل توجهی افزایش می دهد. همراه با منبع خنک کننده داخلی، ماشینکاری پایدارتر می شود.
پس از تولید مسیر ابزار، تأیید مجدد با استفاده از نرم افزار شبیه سازی الزامی است.
ماژول شبیه سازی UG NX: تداخل و برش مسیر ابزار را بررسی می کند.
VERICUT: شبیه سازی حرکت ماشین ابزار، کد CNC را تأیید می کند، برخوردها را تشخیص می دهد.
برش آزمایشی: آزمایش واقعی روی دستگاه برای تنظیم دقیق پارامترهای برش.
ماشینکاری EDM پروانههای جریان سهبعدی بسته یک مسیر فرآیند دیجیتال با عملیات منطقهای، چند الکترودی و چند مرحلهای را اتخاذ میکند:
پیش ماشینکاری: ورود الکترودهای عبور دستگاه.
خشن خروجی: الکترودها خروجی گذر را باز می کنند.
خشن کردن ورودی: الکترودها شکل دهی ناصاف را کامل می کنند.
نیمه تکمیل: الکترودهای نیمه تمام با فضای خالی تخلیه.
تکمیل: الکترودها به دقت نهایی دست می یابند.
EDM مداری: حرکت مداری مناسب شکاف تخلیه و کیفیت سطح را بهبود می بخشد.
توزیع مجاز: الکترود نیمه تمام 0.5 میلی متر ضخیم شده، الکترود پایان 0.2 میلی متر اضافی.
شبیه سازی دیجیتال: مونتاژ دینامیک الکترودها و وسایل بر روی پلت فرم CAD، شبیه سازی فرآیند ماشینکاری.
فرز ترکیبی پنج محور + فرآیند EDM
برای پروانه های انتگرال سه بعدی بسته - با تیغه های زیاد، گذرگاه های بسیار پیچ خورده و ساخته شده از موادی که برش سخت است - معمولاً از فرآیند ترکیبی CNC پنج محوره و تکمیل EDM استفاده می شود. از طریق تجزیه و تحلیل UG NX، مناطق ماشینکاری گذرگاه به طور منطقی تقسیم می شوند، طراحی الکترود و وسایل بهینه شده، تداخل شبیه سازی شده و مسیر بهینه برای ورود / خروج الکترود یافت می شود.
مزایا و محدودیت های EDM
جنبه |
مزیت |
محدودیت |
قابلیت |
ماشین آلات معابر بسیار باریک (<10 میلی متر)، مواد با سختی بالا، ساختارهای فضایی پیچیده |
سرعت کم؛ هر گذر به صورت جداگانه ماشین کاری می شود |
دقت |
الکترودهای جداگانه مسیرهای ساده و دقت قابل کنترلی را ارائه می دهند |
شکاف تخلیه بر دقت ابعاد تأثیر می گذارد، برای جبران نیاز به چندین الکترود دارد |
کیفیت سطح |
بدون استرس مکانیکی، مناسب برای تیغه های پیچ خورده نازک |
لایه مجدد نیاز به پرداخت بعدی دارد |
هزینه |
می تواند مواد برش سخت را ماشین کند |
هزینه تولید الکترود بالا؛ مصرف قابل توجه گرافیت/مس |
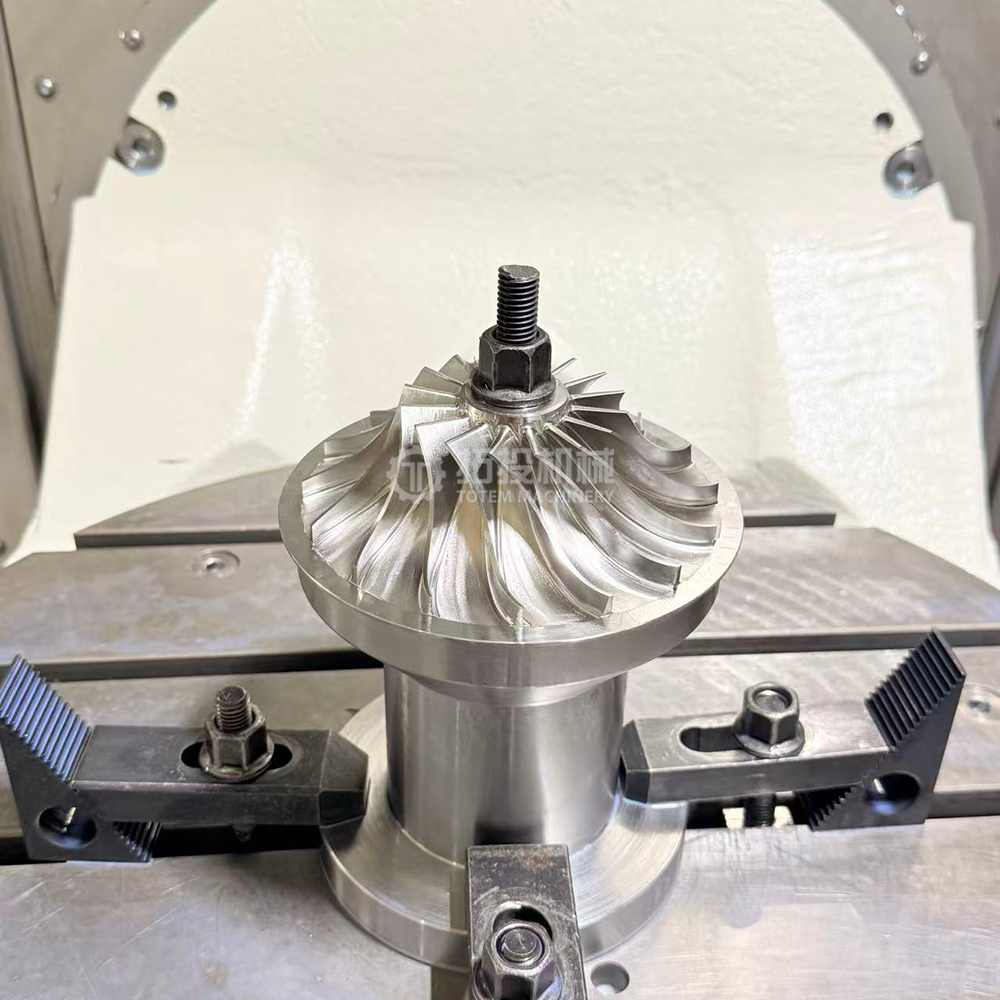
تولید افزودنی های فلزی - به ویژه ذوب لیزری انتخابی (SLM) و ذوب پرتو الکترونی (EBM) - مسیر کاملا جدیدی را برای تولید پروانه های جریان سه بعدی بسته باز می کند. از محدودیت های هندسی اساسی فرآیندهای سنتی عبور می کند.
شکل دهی دیوار فوق العاده نازک
تشکیل تیغههای فوقالعاده نازک تا 0.3 میلیمتر با عملکرد ≥95٪ به شکل پایدار و بدون نقص دست یافت. در مقابل، حداقل ضخامت دیواره پایدار برای فرز پنج محوره در تولید انبوه معمولاً بالای 1.5 میلی متر است.
شکل دهی یکپارچه
فلنج ها، هاب و تیغه ها در یک مرحله بدون جوش یا اتصال چاپ می شوند. چگالی ≥99.9٪، رسیدن به خواص مواد جعلی؛ عمر خستگی بیش از 40٪ بهبود یافته است.
تکرار سریع
زمان هدایت از طراحی تا قسمت نهایی فشرده شده از هفته ها به روزها. هزینه مستقیم برای سفارشیسازی دستههای کوچک بیش از 60% کاهش یافت. بدون نیاز به ابزار، ایده آل برای نمونه سازی.
بهینه سازی توپولوژی
کانالهای خنککننده داخلی، ساختارهای توخالی دوجداره و غیره را فعال میکند که با فرآیندهای معمولی غیرممکن است. بهینه سازی توپولوژی وزن را 8.7٪ کاهش داد و حاشیه ایمنی را افزایش داد.
مواد |
برنامه |
خواص بعد از SLM |
سوپر آلیاژ مبتنی بر نیکل Inconel 718 |
سرویس طولانی مدت در دمای 650 درجه سانتیگراد |
چگالی ≥99.95٪، استحکام کششی > 1200 MPa |
آلیاژ تیتانیوم Ti-6Al-4V |
سرعت نوک بسیار بالا، درجه حرارت متوسط |
نسبت استحکام به وزن بالا، مقاوم در برابر خوردگی |
آلیاژهای آلومینیوم جدید |
قطعات با دمای بالا تا 400 درجه سانتیگراد |
استحکام 5× نسبت آلومینیوم ریخته گری معمولی |
فولادهای ضد زنگ (316L / 17-4PH) |
محیط های خورنده |
مقاومت در برابر خوردگی و خواص مکانیکی خوب |
برداشتن ساپورت – قطع سازه های تکیه گاه.
کاهش استرس – عملیات حرارتی برای از بین بردن استرس باقیمانده.
پرس ایزواستاتیک داغ (HIP) – به 99.9%+ چگالی دست می یابد.
تکمیل سطح - ماشینکاری / پرداخت / ماشینکاری جریان ساینده.
ماشینکاری نهایی - پرداخت دقیق سطوح بحرانی + تعادل دینامیکی.
محدودیت های فعلی
تنش پسماند در قطعات فلزی پرینت سه بعدی می تواند باعث ایجاد اعوجاج شود و به اصلاح عملیات حرارتی اضافی نیاز دارد.
مواد چاپ با کارایی بالا گران هستند و تولید انبوه را محدود می کنند.
آزمایش غیرمخرب برای عیوب داخلی در ساختارهای پیچیده هنوز نابالغ است.
زبری سطح چاپ شده (Ra 6-15 میکرومتر) ماشینکاری بعدی سطوح بحرانی را ضروری می کند.
ریختهگری سرمایهگذاری بهطور گسترده برای تولید دستهای متوسط پروانههای با هندسه پیچیده یا ماشینکاری دشوار، بهویژه در کمپرسورهای صنعتی و برخی از توربینهای گاز استفاده میشود.
فرآیند: تولید الگوی دقیق موم ← غوطه ور شدن مکرر در دوغاب سرامیکی برای ساختن پوسته ← موم زدایی ← خلاء/فشار ریختن فلز مذاب ← حذف پوسته ← پرس ایزواستاتیک داغ (HIP) برای از بین بردن ریز تخلخل ← سطوح بحرانی ماشین → تعادل دینامیکی.
مزایا: می تواند اشکال بسیار پیچیده ای تولید کند (تیغه هایی به نازکی 0.7-2.0 میلی متر)، حداقل ضایعات مواد، مناسب برای تولید دسته ای، قابل استفاده برای سوپرآلیاژها.
محدودیت ها: هزینه ابزار اولیه بالا، عیوب احتمالی ریخته گری (تخلخل، اجزاء)، استحکام و پرداخت سطح به طور کلی کمتر از قطعات ماشینکاری شده است.
ریختهگری سریع: از الگوهای مومی پرینت سه بعدی FDM برای کاهش هزینه نمونه اولیه/مجموعه کوچک و زمان تحویل استفاده میکند.
برای پروانههای کمپرسور صنعتی بزرگ یا پروانههایی با گذرگاههای خروجی گسترده، جوشکاری قطعهای یک روش مهم باقی میماند. بسته به عرض گذر، دو رویکرد اصلی وجود دارد:
پروانه جوش داده شده با گذر عریض
تیغه ها به طور جداگانه فشرده یا آسیاب می شوند، سپس به دیسک و کفن جوش داده می شوند.
جوشکاری قوس دستی یا جوشکاری TIG که به صورت داخلی یا خارجی انجام می شود.
پیش گرم کردن در دمای 250 تا 360 درجه سانتی گراد، گرمایش پس از جوش در دمای 650 درجه سانتی گراد به مدت 3 ساعت برای کاهش استرس.
پروانه جوش داده شده با شیار گذرگاه باریک
وقتی عرض خروجی کمتر از 10 میلی متر باشد، الکترودها نمی توانند به گذرگاه برسند.
شکاف ها در دیسک آسیاب می شوند و تیغه ها روی کفن آسیاب می شوند، سپس مونتاژ و جوش داده می شوند.
به تعیین دقیق زاویه شکاف اولیه روی دیسک برای اطمینان از تطابق پروفیل نیاز دارد.
جوشکاری پرتو الکترونی
با کیفیت بالا، نفوذ عمیق، حداقل اعوجاج.
مناسب برای جوشکاری پروانه بسته.
نیاز به NDT کامل پس از جوشکاری (رادیوگرافی، بازرسی نافذ).
ماشینکاری الکتروشیمیایی (ECM)
برای تکمیل مواد سخت شده یا ماشینکاری تیغه های نازک پیچ خورده بدون تنش مکانیکی استفاده می شود. بدون سایش ابزار، بدون استرس باقی مانده.
واترجت ساینده
برای پروفیل کردن تیغه های دو بعدی در پروانه های باز یا برش خطوط اصلی از صفحات ضخیم استفاده می شود.
تولید هیبریدی
تولید افزودنی (ساختن شکل نزدیک به شبکه) + ماشینکاری CNC کاهشی (تمام کردن سطوح بحرانی) در یک دستگاه، که هر دو مزیت را ترکیب می کند.
متالورژی پودر - پرس داغ
شکل دهی یکپارچه و به دنبال درمان محلول در دمای بالا، معتدل در دمای بالا، و پوشش PVD، کاهش عیوب جوشکاری/ماشینکاری و بهبود مقاومت در برابر سایش و خوردگی.
ماشینکاری پروانه گریز از مرکز جریان سه بعدی بسته به طور گسترده به عنوان یکی از پیچیده ترین وظایف در تولید دقیق شناخته شده است. چالش های اصلی آن از ترکیب سه گانه پیچیدگی هندسی، سختی مواد و الزامات دقت ناشی می شود.
چالش |
تجلی خاص |
اقدامات متقابل |
تیغه های پیچ خورده سه بعدی |
سطوح منحنی نامنظم با سطوح پیچش بزرگ و غیریکنواخت B-spline |
فرز جانبی پنج محوره، کنترل بردار محور ابزار دقیق |
معابر باریک |
عرض خروجی ممکن است کمتر از 10 میلی متر باشد، فضای ابزار به شدت محدود است |
ابزارهای انتهای توپ مخروطی با قطر کوچک + فرآیند ترکیبی EDM |
تیغه های اصلی و شکافنده |
ساختار درهم باعث پیچ و تاب تر و تنگ تر شدن معابر می شود |
EDM چند الکترود زون دار، طراحی الکترود جداگانه |
لبه های نازک پیشرو/دنباله |
لبه های بسیار نازک مستعد پچ پچ و تغییر شکل است |
برش لایه نازک، نگهدارنده های لرزشگیر، پارامترهای بهینه شده |
آلیاژهای تیتانیوم (Ti‑6Al‑4V)
نسبت استحکام به وزن بالا، اما هدایت حرارتی کم (گرمای متمرکز در لبه برش) و تمایل به سخت شدن کار. به سرعت برش کم، نرخ تغذیه بالا و خنک کننده کافی نیاز دارد.
سوپرآلیاژهای مبتنی بر نیکل (Inconel 718)
برای کاربردهای با دمای بالا ترجیح داده می شود اما برای ابزارهای برش بسیار سخت است. سخت شدن کار شدید و سایش سریع ابزار. اغلب به کمک EDM نیاز دارد.
فولادهای ضد زنگ با استحکام بالا (17-4PH)
در محیط های خورنده استفاده می شود. استحکام و چقرمگی بالا منجر به نیروهای برشی بالا می شود که به ماشین ابزار و وسایل سفت و سخت نیاز دارد.
تداخل و برخورد: حرکت ابزار در داخل معابر تیغه پیچ خورده به آسانی باعث تداخل با تیغه های مجاور یا سطوح عبور می شود. بررسی تداخل جامع و تایید شبیه سازی در نرم افزار CAM ضروری است.
تغییر شکل ماشینکاری: تیغه های نازک تحت نیروهای برش به طور الاستیک تغییر شکل می دهند و باعث ایجاد خطاهای برگشت فنری پس از ماشینکاری می شوند. سطوح جبرانی بر اساس انحراف تیغه باید ایجاد شود.
آویزان ابزار: ماشینکاری شیار عمیق به ابزارهای دوربرد با استحکام و حساسیت ضعیف به لرزش نیاز دارد. نگهدارنده های ارتعاش و استراتژی های شیب دار مارپیچی استفاده می شود.
کیفیت سطح: عملکرد آیرودینامیکی به خطوط دقیق تیغه و سطوح صاف (Ra < 0.8 میکرومتر) بستگی دارد. جهت و اندازه علامت ابزار به طور مستقیم بر تلفات جریان تأثیر می گذارد.
تغییر شکل حرارتی: حرارت برش دمای قطعه کار را افزایش می دهد و باعث اعوجاج می شود. سرمایش و جبران حرارتی کافی ضروری است.
تجزیه و تحلیل جفت تداخل و تغییر شکل
تحقیقات اخیر خطاهای تداخل ابزار و خطاهای تغییر شکل تیغه را در ماشینکاری پنج محوره جفت می کند. با ایجاد یک سطح جبران تغییر شکل تیغه و جبران از قبل در برنامهریزی مسیر ابزار و همزمان با کنترل خطاهای تداخل، ماشینکاری دقیق با راندمان بالا 'بدون برخورد، کمخطا' حاصل میشود. خطاهای ماشینکاری اندازه گیری شده را می توان در تلورانس کنترل کرد.
در طول ماشینکاری، نیروهای برشی از خروجی به داخل پیچیده است و اغلب باعث ناپایداری می شود. طراحی وسایل اختصاصی باید:
با استفاده از گل میخ های کششی، حلقه های مکان یابی، حلقه های جهت گیری و حلقه های گیره برای موقعیت یابی و بستن، پیش تراز را در خارج از دستگاه فعال کنید.
موقعیت یابی سریع، دقت بالا و دقت موقعیت یابی تکرار بالا را ارائه دهید.
نیازهای گیره برای عملیات های مختلف ماشینکاری را برآورده کنید.
تنظیمات گیره را به حداقل برسانید - تا آنجا که ممکن است ماشینکاری را در یک راه اندازی کامل کنید.
کیفیت سطح به طور مستقیم بر راندمان آیرودینامیکی پروانه، عمر خستگی و مقاومت در برابر خوردگی تأثیر می گذارد. عملیات سطحی پروانه های جریان سه بعدی بسته یک سیستم یکپارچه از فرآیندهای متعدد است.
صیقل دادن پروانه های بسته راه باریک یک چالش جهانی است. سنگ زنی سنتی نمی تواند به بسیاری از مناطق عبور داخلی برسد. روش های موثر پولیش عبارتند از:
روش |
اصل |
زبری قابل دستیابی |
منطقه کاربردی |
انفجار مرطوب + شات پینینگ |
به طور کلی پیش تصفیه، رسوب و ذرات بزرگ را حذف می کند |
Ra 3-6 میکرومتر |
کل پروانه |
پولیش ارتعاشی اولتراسونیک |
لرزش فرکانس اولتراسونیک باعث برش ساینده می شود |
Ra 0.4 میکرومتر |
سطوح خارجی |
ماشینکاری جریان ساینده |
محیط الاستیک چسبناک با مواد ساینده از طریق معابر تحت فشار جریان می یابد |
Ra 0.2 میکرومتر |
معابر داخلی |
سنگ زنی هیدرولیک |
جریان پر سرعت ماسه کوارتز + مخلوط آب از طریق معابر |
Ra 0.8 میکرومتر |
معابر داخلی باریک |
ترکیب بهترین تمرین
تحقیقات انجام شده توسط Shenyang Blower Works و دانشگاه صنعتی دالیان نشان می دهد که ترکیبی از انفجار مرطوب + شات پنینگ → پرداخت ارتعاشی اولتراسونیک خارجی → پولیش جریان ساینده داخلی نتایج مطلوبی را به همراه دارد و زبری سطح نهایی Ra 0.2 میکرومتر را به دست می آورد و نیازهای سطحی کمپرسورهای کم فشار فشار قوی با فشار بالا را برآورده می کند. سنگ زنی هیدرولیک می تواند راندمان پمپ را 3 تا 6 درصد بهبود بخشد.
رسوب بخار فیزیکی PVD
حالت تبخیر EB، دمای فرآیند 400 درجه سانتیگراد، 6 ساعت. پوشش نانو کامپوزیت TiC-Al2O3، ضخامت 2 میکرومتر، مقاومت در برابر سایش و صافی عبور جریان را بهبود می بخشد.
آبکاری آبکاری / آبکاری بدون برق
برای پروانه هایی که در محیط های خورنده کار می کنند، پوشش های نیکل یا کروم محافظت در برابر خوردگی را فراهم می کنند.
اسپری حرارتی
پاشش پلاسما پوشش های سرامیکی یا آلیاژی برای محیط های با دمای بالا، ایجاد مقاومت در برابر دمای بالا، مقاومت در برابر سایش و مقاومت در برابر اکسیداسیون. پوشش های کاربید تنگستن می توانند عمر پروانه را تا 3 تا 5 سال افزایش دهند.
بازرسی پروانه کل فرآیند تولید - از مواد خام تا محصول نهایی - را با استانداردها و روشهای قابل مقایسه با اجزای هوافضا در بر میگیرد. یک سیستم بازرسی کامل شش بعد زیر را پوشش می دهد:
تجهیزات |
دقت |
محتوای بازرسی |
CMM |
دقت فضایی 1.8 + L/350 میکرومتر |
اندازه گیری تمام ابعاد پروفیل تیغه، کانتور، ضخامت، موقعیت، زاویه و غیره |
اسکنر نور آبی (غیر تماسی) |
دقت نقطه ± 15 میکرومتر |
اکتساب سریع داده های ابر نقطه سطحی کامل |
توری دوچشمی سبک ساختاری |
سطح میکرو |
اندازه گیری توپوگرافی سه بعدی بدون تماس، مقایسه با مدل طراحی |
تداخل سنج نور سفید |
وضوح 0.1 میکرومتر |
اندازه گیری توپوگرافی سطح، شناسایی نقص زیرسطحی |
در سرعت های چرخشی بالا (8000-20000 دور در دقیقه)، حتی عدم تعادل جزئی جرم، نیروهای گریز از مرکز عظیمی را ایجاد می کند که باعث ارتعاش شدید می شود.
استاندارد: ISO 21940-11 / ISO 1940-1، درجه کیفیت تعادل G2.5.
تجهیزات: دستگاه متعادل کننده دینامیکی با دقت بالا، حداقل عدم تعادل باقیمانده قابل دستیابی ≤0.1 گرم در میلیمتر/کیلوگرم.
روش: متعادل کردن دو صفحه، اصلاح با حذف مواد (حفاری) یا افزودن.
نیاز: عدم تعادل باقیمانده در 5 گرم در میلیمتر بر کیلوگرم.
تست اولتراسونیک (UT): تخلخل های داخلی، آخال ها، لمینیت ها را تشخیص می دهد. حساسیت: سوراخ ته صاف 2 میلی متر. مناسب برای ریخته گری/ آهنگری قطعات و قطعات تمام شده.
تست رادیوگرافی (RT): تصویربرداری با اشعه ایکس در زمان واقعی یکپارچگی ساختار داخلی را بررسی می کند. مطابق با ASME BPVC. نقایص داخلی را می یابد که با چشم قابل مشاهده نیست.
بازرسی ذرات مغناطیسی (MT): ترک های سطحی و نزدیک به سطح را در مواد فرومغناطیسی تشخیص می دهد. می تواند ریزترک های >0.5 میلی متری را پیدا کند.
تست نافذ (PT): ترک های سطحی را در مواد غیر مغناطیسی تشخیص می دهد. کنتراست فلورسنت یا رنگ، مناسب برای پروانه های فولاد ضد زنگ و آلیاژ تیتانیوم.
آزمایش جریان گردابی (ET): غربالگری سریع عیوب نزدیک به سطح، مناسب برای بازرسی آنلاین پروانه های تولید انبوه.
ترکیب شیمیایی: جرقه OES / XRF / ICP-OES برای تعیین کمیت دقیق.
خواص مکانیکی: دستگاه تست جهانی - استحکام کششی ≥500 مگاپاسکال، استحکام تسلیم، ازدیاد طول. تست ضربه (-40 درجه سانتیگراد در دمای پایین).
متالوگرافی: مشاهده میکروسکوپی اندازه دانه، رتبه بندی (ASTM E112)، برای جلوگیری از نقص عملیات حرارتی.
سختی: سختی سنج راکول / برینل.
تست هیدرولیک / آیرودینامیکی: در دستگاه آزمایش، منحنی سر جریان را اندازه گیری کنید، از راندمان ≥85٪ اطمینان حاصل کنید، NPSH الزامات را برآورده می کند.
تست چرخش با سرعت بالا: دستگاه تست چرخش تا سرعت محیطی 300 متر بر ثانیه، که شرایط واقعی را تکرار می کند.
شبیه سازی محیطی: محفظه دما (70- تا 300 درجه سانتی گراد) و محفظه خلاء (≤10-⊃3؛ Pa)، محفظه خوردگی اسپری نمک (ASTM B117).
تست خستگی: دستگاه خستگی چرخه بالا، تعداد چرخه ≥10⁷.
الزامات محیط بازرسی
دما در 2±20 درجه سانتیگراد، رطوبت <60% برای کاهش خطاهای اندازه گیری حفظ می شود. بازرسان باید دارای گواهینامه ASNT سطح II یا معادل آن باشند. سیستم MES تمام داده های بازرسی را برای ردیابی کامل چرخه حیات ثبت می کند.
دادههای سال 2024 تقاضای زیادی برای فناوری پروانههای جریان سهبعدی در صنایع برق، متالورژی، شیمیایی و سایر صنایع نشان میدهد. دمنده های گریز از مرکز جریان سه بعدی با صرفه جویی در انرژی، تقریباً 3000 واحد تقاضای جدید در سیستم های خنک کننده مرکز داده ایجاد کردند (اندازه بازار 1.8 میلیارد یوان، رشد سالانه 65%)، 2200 واحد در زنجیره تأمین تولید خودروهای انرژی جدید و 500 واحد رشد صنعت خودروسازی RMB1، RMB1 میلیارد در seufmi. 35 درصد. بازیگران اصلی صنعت 6.8 درصد از درآمد فروش را به تحقیق و توسعه اختصاص می دهند. دمنده های گریز از مرکز که از طراحی جریان سه بعدی استفاده می کنند، در مقایسه با طرح های دو بعدی سنتی، 12 تا 18 درصد در مصرف انرژی صرفه جویی می کنند.
تولید هوشمند دیجیتال
هدف از تعمیر و نگهداری پیشبینیکننده مبتنی بر دوقلوهای دیجیتال، کاهش ۵۰ درصدی از کار افتادگی برنامهریزی نشده است. ترکیب شبیهسازی CFD با اعتبارسنجی تجربی چرخههای توسعه محصول جدید را تا 30 درصد کوتاه میکند. سیستمهای MES امکان ردیابی کامل دادههای چرخه حیات را فراهم میکنند.
مقیاس بندی تولید افزودنی
فناوری SLM/EBM به سمت تولید انبوه در حال حرکت است. شکل دهی تیغه بسیار نازک 0.3 میلی متری با بهینه سازی توپولوژی باعث کاهش وزن 8.7 درصدی شده است. تولید هیبریدی (یکپارچه افزودنی + تفریق) به یک الگوی جدید برای تولید پروانه های پیشرفته تبدیل خواهد شد.
ادغام درایو مستقیم با سرعت بالا
موتورهای سنکرون آهنربای دائمی با سرعت بالا، مستقیماً پروانه ها را به حرکت در می آورند، با راندمان موتور ≥95٪، از بین بردن تلفات گیربکس. واحدهای یکپارچه پروانه دنده ای در حال تبدیل شدن به یک روند هستند و تنظیم گسترده فشار جریان را از طریق درایو فرکانس متغیر امکان پذیر می کنند.
بهینه سازی مشترک سیستم کامل
طراحی پروانه به طور همزمان با دیفیوزرها، حلزون ها و موتورها با استفاده از CFD برای به حداکثر رساندن عملکرد کلی سیستم کمپرسور بهینه شده است. تغییر از سطح جزء به بهینه سازی یکپارچه در سطح سیستم.
نظارت هوشمند IoT (اینترنت اشیا).
در سال 2024، 39 درصد از واحدهای تازه نصب شده، فن های هوشمند مجهز به نظارت از راه دور هستند. تجزیه و تحلیل کلان دادهها بهینهسازی انرژی پویا را امکانپذیر میسازد و به طور متوسط ۳ تا ۵ درصد صرفهجویی انرژی اضافی را به دست میآورد. انتظار می رود تا سال 2025، اتصال فن های هوشمند به بیش از 60 درصد برسد.
مواد جدید و ساختارهای جدید
مهندسی ژنوم مواد، فرمولهای آلیاژی جدید را با استحکام پنج برابر آلومینیوم ریختهگری شده معمولی نمایش میدهد. طرحهای نوآورانهای مانند پروانههای کامپوزیت، سازههای توخالی دوجداره و کانالهای خنککننده داخلی همچنان در حال ظهور هستند. پروانه های کامپوزیتی با درجه حرارت بالا مقاوم در برابر 400 درجه سانتیگراد در دست توسعه هستند.
از آلومینیوم ریختهگری تا تیغههای آلیاژ تیتانیوم با چاپ سهبعدی، از جریان دو بعدی به سه بعدی، از جوشکاری قطعهای تا فرز انتگرال - فناوری ساخت پروانههای گریز از مرکز با جریان سهبعدی بسته در حال تحول عمیق است. همگرایی تولید افزودنی، دوقلوهای دیجیتال و بهینهسازی طراحی مبتنی بر هوش مصنوعی به بهبود کارایی، ظرفیت و قابلیت اطمینان پروانه ادامه میدهد و پشتیبانی اصلی برای حفظ انرژی صنعتی و خوداتکایی تجهیزات پیشرفته را فراهم میکند.


