
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-12 Походження: Сайт
Відцентрове робоче колесо із закритим тривимірним потоком
Відцентрове робоче колесо із замкнутим тривимірним потоком є основним компонентом рідинних машин, таких як відцентрові компресори, насоси та вентилятори. Термін «закритий» означає, що лопаті повністю закриті диском (заднім диском) з одного боку та кожухом (переднім диском) з іншого, утворюючи повністю замкнутий канал потоку. «Тривимірний потік» стосується скручених лопатей, розроблених на основі теорії тривимірного потоку, одночасно враховуючи рух рідини в радіальному, осьовому та окружному напрямках.
У традиційному дизайні одновимірна теорія потоку передбачає нескінченну кількість лопатей і рівномірний розподіл швидкості вздовж меридіональної площини. Теорія двовимірного потоку також розглядає лінійну зміну швидкості в поперечних перерізах. Однак жодна з них не може справді відобразити складний тривимірний в’язкий потік всередині робочого колеса. Теорія тривимірного потоку нескінченно поділяє внутрішній тривимірний простір і встановлює повну математичну модель через обчислення поля потоку:
W = f(R, φ, Z)
де W – швидкість потоку, R – радіальна координата, φ – окружна координата, Z – осьова координата. За допомогою обчислення тривимірного потоку можна отримати розподіл швидкості в будь-якій точці всередині робочого колеса, таким чином оптимізуючи кути входу/виходу лопаті, кількість лопатей і форми поперечного перерізу скручених лопатей, щоб поверхні лопатей ідеально відповідали фактичній траєкторії рідини.
Тривимірні лопаті потоку мають нерегулярні вигнуті поверхні, які адаптуються до справжнього режиму потоку, запобігаючи розділенню потоку на поверхні тиску, зменшуючи втрати потоку та контролюючи розподіл швидкості всіх частинок рідини всередині для досягнення оптимальних умов потоку. У порівнянні зі звичайними двовимірними робочими колесами ефективність можна підвищити на 5–15%.
Більш широкий меридіональний прохід: зменшений діаметр втулки збільшує пропускну здатність, підвищуючи ефективність гідравліки.
Менший діаметр робочого колеса: збільшена ширина вихідного отвору зменшує розмір обладнання за тієї самої продуктивності.
Велике закручування лопатей: технологія моделювання поверхні нерівномірного B-spline забезпечує точне узгодження тривимірно закручених лопатей з полем потоку.
Витягнутий вперед вхідний край: розширення в напрямку вхідного потоку зменшує втрати на вході та покращує ефективність кавітації.
Структура лопатей у шаховому порядку: для крильчаток із середньою та високою питомою швидкістю сусідні лопаті можуть бути розташовані в шаховому порядку, щоб зменшити пульсацію потоку в межах ±4‰ від напору.
Структура лабіринтового ущільнення: спеціальна лабіринтова конструкція ущільнювального кільця зменшує об'ємні втрати.
Сучасна тривимірна конструкція робочого колеса протікає за технічним шляхом «теоретичний розрахунок + чисельне моделювання + ітерація оптимізації»:
CAD 3D моделювання
Фітинг поверхні NURBS використовується для створення складних тривимірних моделей скручених лопатей із параметричним дизайном профілю лопаті, розподілу товщини та кутів входу/виходу.
CFD моделювання потоку
Обчислювальна гідродинаміка (CFD) використовується для створення сітки та розрахунку поля потоку для моделювання фактичного стану потоку всередині робочого колеса та оптимізації геометричних параметрів лопатей.
Структурний аналіз FEA
Аналіз кінцевих елементів гарантує, що робоче колесо не прогинається під дією відцентрових і аеродинамічних навантажень, і перевіряє режими вібрації (власні частоти), щоб уникнути резонансу на робочих швидкостях.
Програмування обробки CAM
Генерує п’ятиосьові траєкторії інструменту, виконує перевірку перешкод і перевірку моделювання, а також виводить код ЧПК. Загальне програмне забезпечення включає UG NX, Cimatron, CAXA тощо.
Відкрийте робоче колесо
Лопаті кріпляться тільки до втулки, без кожуха.
Найнижча складність обробки.
Низький ККД і низька механічна міцність.
Великий зазор на кінці леза.
Напіввідкрите робоче колесо
Лопаті між втулкою та частковою кришкою.
Середня складність обробки.
Помірна ефективність і міцність.
Все ще є деякий витік зазору.
Закрите робоче колесо
Леза повністю закриті між диском і кожухом.
Найвища складність обробки.
Найвища ефективність і найбільша міцність.
Повністю герметичний канал потоку, відсутність витоку.
Усуває втрати через витік
Вбудований кожух повністю закриває канал потоку, запобігаючи поверненню середовища високого тиску на бік низького тиску. Ефективність стиснення покращується на 8–15% за тієї самої швидкості.
Більш плавний потік газу
Закритий канал стримує потік уздовж проектної траєкторії, уникаючи турбулентності та завихрення, з меншим опором рідини. Ефективність як при повному, так і при частковому навантаженні вища.
Більш висока структурна жорсткість
Диск і кожух утворюють цілісну структуру з лопатями, які підтримуються на обох кінцях. На високих швидкостях (8 000–20 000 об/хв) ризики деформації та резонансу значно знижуються.
Зниження вібрації та шуму
Закрита конструкція працює більш стабільно, з меншими втратами підшипників. Втомні тріщини та ерозійні тріщини леза значно зменшені, що робить його придатним для тривалої роботи.
Найвища ізентропічна ефективність
Закриті робочі колеса із загнутими назад крильчатками можуть досягати ізентропійної ефективності понад 85%, що відповідає вимогам енергозбереження великих холодильних установок і промислових компресорів.
Широкий стабільний робочий діапазон
Ширший запас перенапруги вміщує коливання навантаження на 20–100%, ідеально відповідаючи умовам сильної зміни навантаження центральних систем кондиціонування.
Індустріальний консенсус
Понад 90% високоефективних комерційних/промислових відцентрових холодильних установок мають рівномірно загнуті назад закриті тривимірні робочі колеса. Враховуючи загальну економічність, стабільність та енергоефективність, робоче колесо із закритим тривимірним потоком стало основним вибором у галузі.
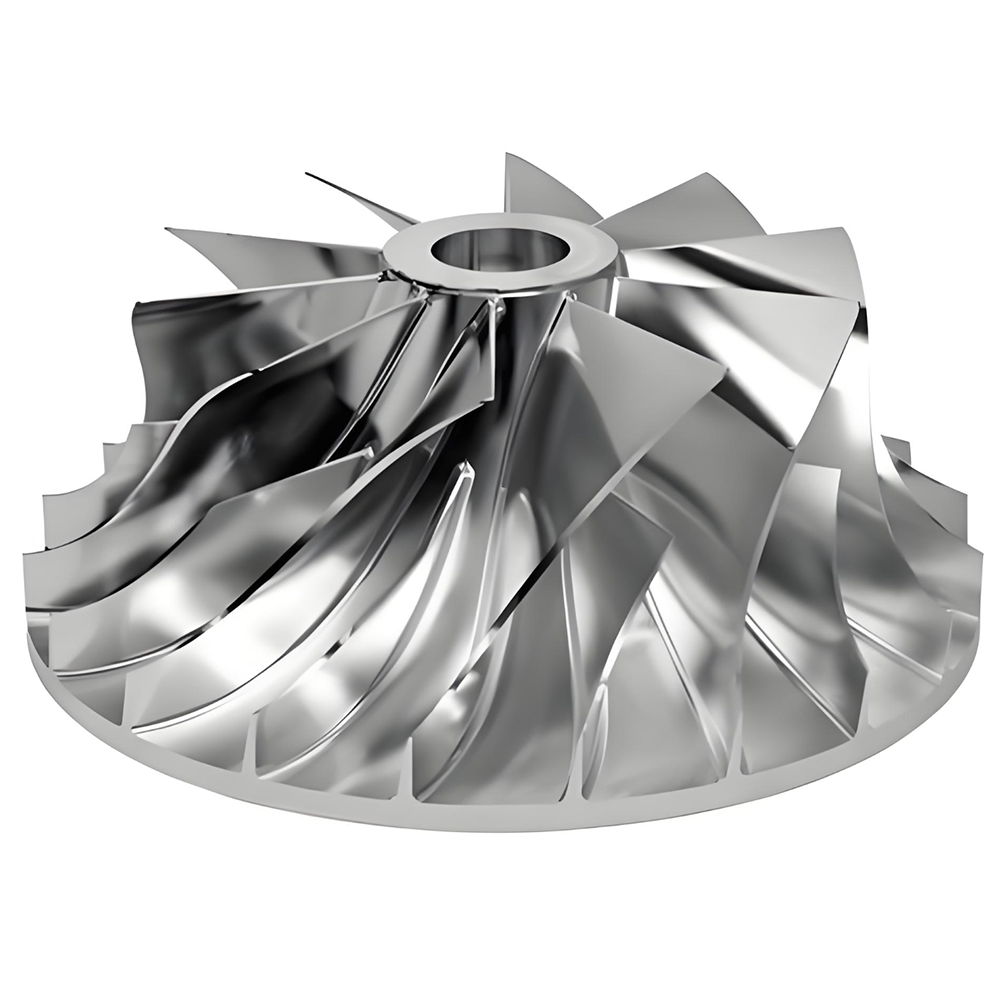
Виробництво відцентрових робочих коліс із замкнутим тривимірним потоком є основною технологічною перешкодою. Через високу крученість леза, вузькі проходи та велику кривизну поверхонь диска та кожуха обробка надзвичайно складна. Сучасні основні методи виробництва включають наступні п’ять категорій:
процес |
Принцип |
Типове застосування |
Використання матеріалу |
Точність |
П'ятиосьове інтегральне фрезерування |
Обробка лопатей і проходів із суцільної поковки за кілька операцій |
Високопродуктивні компресори, аерокосмічні |
Низький (10%) |
Дуже високий |
EDM |
Використання фасонних електродів для руйнування матеріалу електричним розрядом |
Вузькі проходи, матеріали, які важко обробляти |
Низький |
Високий |
Лиття по моделлю |
Воскове лиття складних форм |
Серійне виробництво крильчатки малого та середнього розміру |
Високий |
Середній |
Сегментне зварювання |
Леза фрезеруються окремо та приварюються до диска та кожуха |
Великі робочі колеса, широкі проходи |
Середній |
Середньо-високий |
Адитивне виробництво (3D друк) |
SLM/EBM пошарове плавлення металевого порошку |
Прототипування, надскладні структури |
Високий (95%) |
Середньо-високий |
Логіка вибору процесу
Тип робочого колеса (відкрите/напіввідкрите/закрите), ширина проходу, властивості матеріалу, обсяг виробництва, вимоги до точності та бюджет витрат спільно визначають маршрут процесу. На практиці комбіновані процеси (наприклад, п’ятиосьове чорнове фрезерування + фінішна електроерозійна обробка) часто використовуються для досягнення балансу між ефективністю та точністю.
П’ятиосьове одночасне інтегральне фрезерування з ЧПК на даний момент є найпоширенішим методом виробництва високопродуктивних закритих тривимірних робочих коліс. Починаючи з суцільної ковки, цей метод інтегрально фрезерує леза та проходи через операції, включаючи свердління, чорнову обробку, напівчистову обробку, очищення та фінішну обробку, усе з однієї заготовки.
Підготовка матеріалу
Грубе токарне попереднє формування (токарний верстат / 3-4-осьовий фрезер видаляє більшу частину заготівлі)
Свердління (свердління початкових отворів для обробки проходу)
Чорнова обробка (інструменти великого діаметру для високої швидкості зняття матеріалу)
Напівчистова (залишення невеликого припуску для наближення до кінцевої поверхні)
Очищення (механічна обробка галтелів у коренів леза)
Оздоблення (конічні кулькові фрези для поверхонь лез)
Постобробка (зняття задирок, полірування, динамічне балансування)
Бічне фрезерування
Використовує бічну частину інструменту для обробки поверхонь леза за один прохід. Висока ефективність і хороша обробка поверхні, особливо підходить для крильчаток з лінійною поверхнею. Потрібен точний контроль вектора осі інструменту, щоб уникнути перешкод.
Точкове фрезерування
Використовує кульковий наконечник для точкової обробки вигнутих поверхонь. Пропонує більшу гнучкість для складних поверхонь довільної форми, але повільніше. Висоту гребінця можна регулювати в межах 0,005 мм.
Трохоїдальне фрезерування
Підтримує постійне навантаження на інструмент під час чорнової обробки твердих матеріалів; входження дуги зменшує вплив сили різання та продовжує термін служби інструменту.
Етап механічної обробки |
Тип інструменту |
характеристики |
Чорнова обробка |
Циліндричні/конічні фрези (твердосплавні з покриттям) |
Великий діаметр, висока швидкість знімання матеріалу; діаметр має бути меншим за мінімальну відстань між лезами |
Оздоблення леза |
Конусні кулькові фрези з великим вильотом |
Діаметр 3–6 мм, довжина ріжучої кромки 30+ мм для глибоких канавок; використовує бічний край для ефективності |
Оздоблення проходу |
Кульові / тороїдальні кінцеві фрези |
Планування траєкторії з постійним гребінцем, висота гребінця 0,005–0,02 мм |
Прибирання |
Кульковий інструмент малого діаметра |
Обробка галтелів у місцях з’єднання леза з втулкою |
Основні труднощі п’ятиосьової обробки полягають у плануванні вектора осі інструменту та перевірці перешкод. Типові методи включають:
Відносно приводу: вибір поверхонь лопатей як геометрії приводу, суміжних лопатей і поверхонь проходу як контрольної геометрії з відповідними кутами нахилу та нахилу.
Метод напрямної кривої: отримання напрямних кривих осі інструменту шляхом знаходження середніх точок між граничними лініями сусідніх лез і зміщенням.
Постійна чистова обробка гребінцем: розрахунок кроку на основі заданої висоти гребінця для створення рівномірних траєкторій інструменту.
Гвинтовий нахил для зменшення вібрації: тонкошаровий спіральний багаторазовий нахил (крок 0,04–0,06 мм), коли інструмент контактує з заготовкою, щоб уникнути ударної вібрації.
Технологія тримача інструменту для гасіння вібрації
Остання запатентована технологія використовує вібротримач інструменту з внутрішнім демпферним сердечником і демпфірувальною мастилом, що створює противібрацію для поглинання вигину держака, значно підвищуючи динамічну жорсткість. У поєднанні з внутрішньою подачею охолоджуючої рідини обробка стає більш стабільною.
Після створення траєкторії повторна перевірка є обов’язковою за допомогою програмного забезпечення моделювання.
Модуль моделювання UG NX: перевіряє перешкоди траєкторії інструменту та надрізи.
VERICUT: моделювання руху верстата, перевірка коду ЧПУ, виявлення зіткнень.
Пробне різання: фактичне випробування на машині для точного налаштування параметрів різання.
Обробка крильчаток замкнутого тривимірного потоку електроерозійним методом використовує цифровий маршрут із зональними, багатоелектродними, багатоетапними операціями:
Попередня обробка: вхід електродів у машинний прохід.
Чорнова обробка виходу: електроди відкривають прохідний вихід.
Чорнова обробка входу: електроди завершують чорнове формування входу.
Напівобробка: напівоброблені електроди з допуском на розрядний проміжок.
Оздоблення: електроди досягають кінцевої точності.
Орбітальний EDM: відповідний орбітальний рух покращує розрядний зазор і якість поверхні.
Розподіл припуску: напівфінішний електрод потовщений на 0,5 мм, кінцевий електрод додатково на 0,2 мм.
Цифрове моделювання: динамічне складання електродів і пристосувань на платформі CAD, що імітує процес обробки.
Комбіноване п’ятиосьове фрезерування + процес EDM
Для закритих тривимірних цілісних робочих коліс – з багатьма лопатями, сильно закрученими проходами та виготовленими з матеріалів, які важко різати – зазвичай використовується комбінований процес п’ятиосьової чорнової обробки з ЧПК + обробки EDM. Завдяки аналізу UG NX зони обробки проходів раціонально розділені, конструкція електродів і кріплення оптимізовані, змодельовані перешкоди та знайдено оптимальний шлях для входу/виходу електродів.
EDM Переваги та обмеження
Аспект |
Перевага |
Обмеження |
Можливість |
Машини з надзвичайно вузькими проходами (<10 мм), матеріалами високої твердості, складними просторовими структурами |
Повільна швидкість; кожен прохід обробляється індивідуально |
Точність |
Окремі електроди дають прості шляхи та контрольовану точність |
Розрядний проміжок впливає на точність розмірів, вимагає кількох електродів для компенсації |
Якість поверхні |
Без механічних навантажень, підходить для тонких скручених лез |
Перероблений шар вимагає подальшого полірування |
Вартість |
Може обробляти матеріали, які важко різати |
Висока вартість виготовлення електродів; значне споживання графіту/міді |
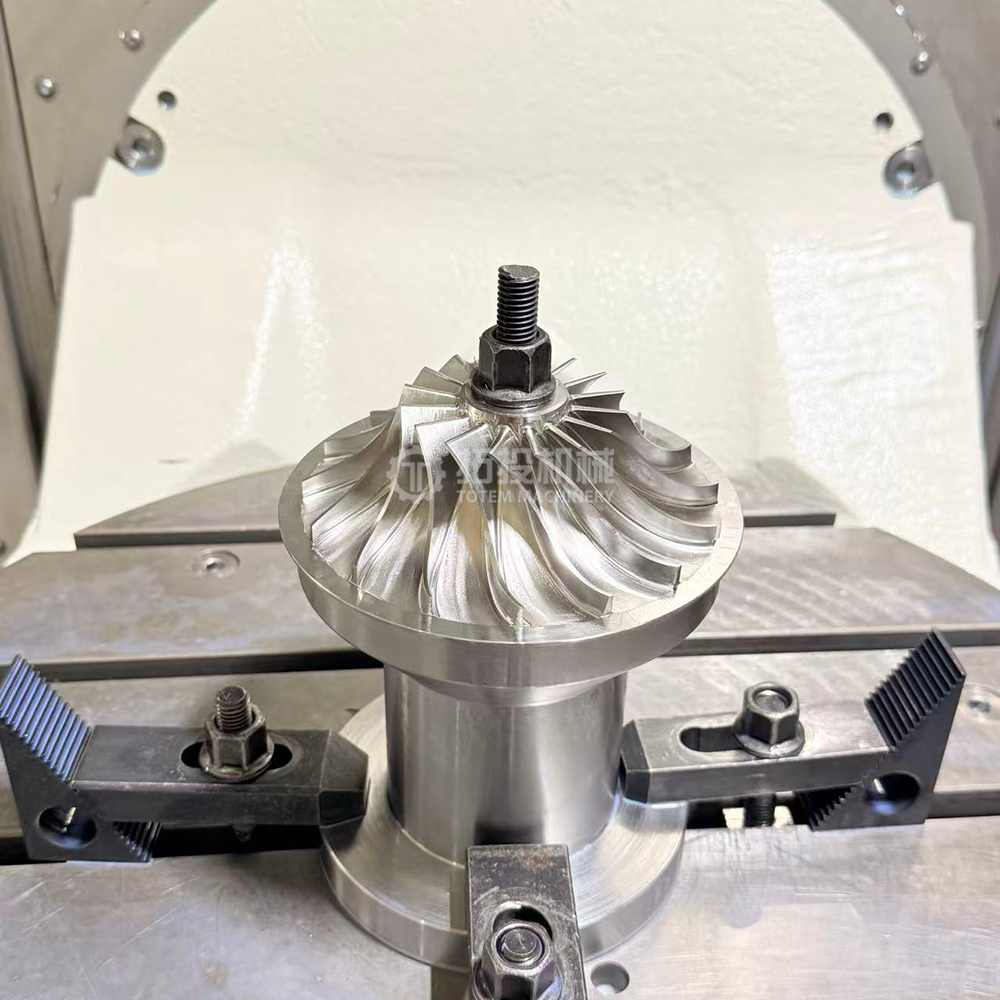
Виробництво металевих добавок, зокрема селективне лазерне плавлення (SLM) і електронно-променеве плавлення (EBM), відкриває абсолютно новий шлях для виробництва закритих тривимірних робочих коліс. Він прориває фундаментальні геометричні обмеження традиційних процесів.
Формування ультратонких стінок
Досягнуто стабільне бездефектне формування ультратонких лез до 0,3 мм з виходом ≥95%. Навпаки, мінімальна стабільна товщина стінки для п’ятиосьового фрезерування в масовому виробництві зазвичай перевищує 1,5 мм.
Комплексне формування
Фланці, втулка та лопаті друкуються за один крок без зварювання чи з’єднання. Щільність ≥99,9%, досягнення кованих властивостей матеріалу; стійкість до втоми покращилася більш ніж на 40%.
Швидка ітерація
Термін виконання від проектування до готової деталі скорочується від тижнів до днів; прямі витрати на дрібносерійне налаштування зменшено більш ніж на 60%. Не вимагає інструментів, ідеально підходить для створення прототипів.
Оптимізація топології
Дозволяє створювати канали охолодження внутрішньої форми, порожнисті конструкції з подвійними стінками тощо, що неможливо за допомогою звичайних процесів. Оптимізація топології зменшила вагу на 8,7%, одночасно збільшивши запас міцності.
матеріал |
застосування |
Властивості після SLM |
Суперсплав на основі нікелю Inconel 718 |
Тривала служба при 650°C |
Щільність ≥99,95%, міцність на розрив >1200 МПа |
Титановий сплав Ti‑6Al‑4V |
Дуже високі оберти наконечника, помірні температури |
Високе співвідношення міцності до ваги, стійкий до корозії |
Нові алюмінієві сплави |
Високотемпературні деталі до 400°C |
Міцність у 5 разів перевищує міцність звичайного литого алюмінію |
Нержавіюча сталь (316L / 17‑4PH) |
Корозійні середовища |
Хороша стійкість до корозії та механічні властивості |
Зняття опори – зрізання опорних конструкцій.
Зняття напруги – термообробка для усунення залишкової напруги.
Гаряче ізостатичне пресування (HIP) – досягає 99,9%+ щільності.
Оздоблення поверхні – механічна обробка / полірування / абразивна обробка.
Остаточна обробка – прецизійна обробка критичних поверхонь + динамічне балансування.
Поточні обмеження
Залишкова напруга в металевих деталях, надрукованих на 3D-друкі, може спричинити спотворення, що потребує додаткової корекції термічної обробки.
Високоефективні матеріали для друку є дорогими, що обмежує масове виробництво.
Неруйнівний контроль внутрішніх дефектів у складних конструкціях ще незрілий.
Шорсткість друкованої поверхні (Ra 6–15 мкм) вимагає подальшої механічної обробки критичних поверхонь.
Лиття за моделлю широко використовується для середньосерійного виробництва крильчаток зі складною геометрією або складних для обробки, особливо в промислових компресорах і деяких газових турбінах.
Процес: створення точного воскового візерунка → неодноразове занурення в керамічну суспензію для створення оболонки → депарафінізація → вакуум/тиск, заливання розплавленого металу → видалення оболонки → Гаряче ізостатичне пресування (HIP) для усунення мікропористості → обробка критичних поверхонь → динамічне балансування.
Переваги: можливість виготовлення дуже складних форм (леза товщиною 0,7–2,0 мм), мінімальні відходи матеріалу, придатність для серійного виробництва, застосування до суперсплавів.
Обмеження: висока початкова вартість інструменту, можливі дефекти лиття (пористість, включення), міцність і якість поверхні, як правило, нижчі, ніж у оброблених деталей.
Швидке лиття: використовує воскові візерунки, надруковані на 3D-друкі FDM, щоб зменшити вартість прототипу/малосерійного виготовлення та час виконання.
Для робочих коліс великих промислових компресорів або робочих коліс із широкими вихідними каналами сегментоване зварювання залишається важливим методом. Залежно від ширини проходу існує два основних підходи:
Зварне робоче колесо з широким проходом
Леза окремо пресовані або фрезеровані, потім приварені до диска та кожуха.
Ручне дугове зварювання або зварювання TIG, виконується всередині або зовні.
Попередній нагрів при 250–360°C, нагрівання після зварювання при 650°C протягом 3 годин для зняття напруги.
Зварене крильчатка з вузьким проходом
Якщо ширина вихідного отвору <10 мм, електроди не можуть дістатися до проходу.
У диску фрезерують прорізи, а на кожусі фрезерують лопаті, потім збирають і зварюють.
Вимагає точного визначення початкового кута прорізу на диску для забезпечення відповідності профілю.
Електронно-променеве зварювання
Висока якість, глибоке проникнення, мінімальне спотворення.
Підходить для зварювання кожуха закритого робочого колеса.
Вимагає повного НК після зварювання (рентгенографія, проникаючий контроль).
Електрохімічна обробка (ECM)
Використовується для обробки загартованих матеріалів або обробки тонких скручених лез без механічного навантаження. Ні зносу інструменту, ні залишкової напруги.
Абразивний гідроструй
Використовується для чорнового профілювання двовимірних лопатей у відкритих робочих колесах або вирізання основних контурів з товстих пластин.
Гібридне виробництво
Адитивне виробництво (побудова майже чистої форми) + субтрактивна обробка з ЧПК (фінішна обробка критичних поверхонь) на одному верстаті, поєднуючи обидві переваги.
Порошкова металургія – гаряче пресування
Інтегральне формування з подальшою обробкою високотемпературним розчином, високотемпературним відпуском і покриттям PVD, що зменшує дефекти зварювання/механічної обробки та покращує стійкість до зносу та корозії.
Обробка із замкнутим тривимірним потоком із відцентровим робочим колесом широко визнана одним із найскладніших завдань у точному виробництві. Його основні проблеми випливають із потрійної комбінації геометричної складності, складності матеріалу та вимог до точності.
Виклик |
Специфічний прояв |
Заходи протидії |
3D кручені леза |
Нерівномірні вигнуті поверхні з великим скручуванням, неоднорідні B-сплайнові поверхні |
П’ятиосьове бокове фрезерування, точне керування вектором осі інструменту |
Вузькі проходи |
Ширина вихідного отвору може бути <10 мм, простір для інструменту сильно обмежений |
Інструменти з кульковим конусом малого діаметра + комбінований процес EDM |
Основні та роздільні леза |
Переплетена структура робить проходи більш звивистими та тісними |
Зонований багатоелектродний EDM, окрема конструкція електродів |
Тонкі передні/задні краї |
Надзвичайно тонкі краї, схильні до деформації |
Тонкошарове різання, вібротримачі, оптимізовані параметри |
Титанові сплави (Ti‑6Al‑4V)
Високе співвідношення міцності до ваги, але низька теплопровідність (тепло концентрується на ріжучій кромці) і схильність до зміцнення. Потрібна низька швидкість різання, висока швидкість подачі та достатнє охолодження.
Суперсплави на основі нікелю (Інконель 718)
Переважний для застосування при високих температурах, але надзвичайно вимогливий до ріжучих інструментів. Сильний нагартування та швидкий знос інструменту. Часто потрібна допомога EDM.
Високоміцні нержавіючі сталі (17‑4PH)
Використовується в агресивних середовищах. Висока міцність і в'язкість призводять до високих сил різання, що вимагає жорстких верстатів і пристосувань.
Перешкоди та зіткнення: Рух інструменту всередині скручених каналів леза легко спричиняє перешкоди для сусідніх лез або поверхонь проходу. Всебічна перевірка перешкод і верифікація моделювання в програмному забезпеченні CAM є важливими.
Деформація обробки: тонкі леза пружно деформуються під дією сил різання, викликаючи помилки пружини після обробки. Повинні бути встановлені компенсаційні поверхні на основі відхилення леза.
Вихід інструменту: для обробки глибоких канавок потрібні інструменти з великим вильотом із низькою жорсткістю та вразливістю до вібрації. Використовуються тримачі для гасіння вібрації та гвинтові стратегії нахилу.
Якість поверхні: аеродинамічні характеристики залежать від точних контурів леза та гладких поверхонь (Ra < 0,8 мкм). Напрямок і розмір позначки інструменту безпосередньо впливають на втрати потоку.
Термічна деформація: нагрівання різання підвищує температуру заготовки, викликаючи деформацію. Необхідні адекватне охолодження та термокомпенсація.
Спільний аналіз інтерференції та деформації
Останні дослідження поєднують помилки інтерференції інструменту та помилки деформації леза при п’ятиосьовій обробці. Завдяки створенню поверхні компенсації деформації леза та попередній компенсації при плануванні траєкторії інструменту з одночасним контролем помилок перешкод досягається високоефективна точна обробка «без зіткнень, з мінімальними помилками». Виміряні похибки обробки можна контролювати в межах допуску.
Під час обробки сили різання від вихідного отвору всередину є складними, що часто спричиняє нестабільність. Спеціальна конструкція світильника повинна:
Увімкніть попереднє вирівнювання поза машиною за допомогою тягових шпильок, установочних кілець, орієнтаційних кілець і затискних кілець для позиціонування та затискання.
Забезпечують швидке позиціонування, високу точність і високу повторювану точність позиціонування.
Відповідає потребам у затиску для різних операцій обробки.
Зведіть до мінімуму затискні установки – виконайте якомога більше механічної обробки за одну установку.
Якість поверхні безпосередньо впливає на аеродинамічну ефективність робочого колеса, довговічність і стійкість до корозії. Обробка поверхні закритих тривимірних робочих коліс є інтегрованою системою багатьох процесів.
Полірування закритих крильчаток з вузьким проходом є глобальною проблемою. Традиційне шліфування не може досягти багатьох внутрішніх зон проходу. До ефективних методів полірування відносяться:
метод |
Принцип |
Досяжна шорсткість |
Область застосування |
Мокра струминна обробка + дробеструйна обробка |
Загальна попередня обробка, видаляє накип і великі частинки |
Ra 3–6 мкм |
Ціле робоче колесо |
Полірування ультразвуковою вібрацією |
Ультразвукова вібрація забезпечує абразивне різання |
Ra 0,4 мкм |
Зовнішні поверхні |
Абразивна обробка |
В'язкі пружні середовища з абразивами протікають по каналах під тиском |
Ra 0,2 мкм |
Внутрішні проходи |
Гідравлічне шліфування |
Високошвидкісний потік суміші кварцового піску + води через проходи |
Ra 0,8 мкм |
Вузькі внутрішні проходи |
Поєднання найкращих практик
Дослідження Shenyang Blower Works і Даляньського технологічного університету показують, що комбінація мокрого струминного очищення + дробеструйної обробки → зовнішнього ультразвукового вібраційного полірування → внутрішнього абразивного полірування дає оптимальні результати, досягаючи кінцевої шорсткості поверхні Ra 0,2 мкм, що відповідає вимогам до поверхні для відцентрових компресорів високого тиску з низьким потоком. Гідравлічне подрібнення може підвищити ефективність насоса на 3%–6%.
PVD фізичне осадження з парової фази
Режим випаровування ЕВ, температура процесу 400°С, 6 год. Композитне нанопокриття TiC‑Al₂O₃ товщиною 2 мкм покращує зносостійкість і плавність проходження потоку.
Гальванопластика / безгальванічний нанесення
Для робочих коліс, що працюють в корозійних середовищах, покриття з нікелю або хрому забезпечують захист від корозії.
Термічне напилення
Плазмове напилення керамічних або сплавних покриттів для високотемпературних середовищ, що забезпечує стійкість до високих температур, зносостійкість і стійкість до окислення. Покриття з карбіду вольфраму може продовжити термін служби робочого колеса до 3–5 років.
Перевірка робочого колеса охоплює весь виробничий процес – від сировини до готового продукту – за стандартами та методами, які можна порівняти з аерокосмічними компонентами. Повна система перевірки охоплює наступні шість вимірів:
Обладнання |
Точність |
Зміст перевірки |
ШМ |
Просторова точність 1,8 + L/350 мкм |
Повне вимірювання профілю леза, контуру, товщини, положення, кутів тощо. |
Сканер синього світла (безконтактний) |
Точність точки ±15 мкм |
Швидке отримання повних даних хмари точок поверхні |
Структурована світлова бінокулярна решітка |
Мікронний рівень |
Безконтактне 3D вимірювання топографії, порівняння з проектною моделлю |
Інтерферометр білого світла |
Роздільна здатність 0,1 мкм |
Вимірювання рельєфу поверхні, визначення дефектів під поверхнею |
При високих швидкостях обертання (8 000–20 000 об/хв) навіть незначний дисбаланс мас породжує величезні відцентрові сили, що викликають сильну вібрацію.
Стандарт: ISO 21940‑11 / ISO 1940‑1, клас якості балансу G2.5.
Обладнання: високоточна динамічна балансувальна машина, мінімально досяжний залишковий дисбаланс ≤0,1 г·мм/кг.
Метод: балансування у двох площинах, корекція видаленням матеріалу (свердлінням) або додаванням.
Вимога: залишковий дисбаланс в межах 5 г·мм/кг.
Ультразвуковий контроль (УЗ): виявляє внутрішню пористість, включення, розшарування. Чутливість: отвір з плоским дном 2 мм. Підходить для лиття/кування заготовок і готових деталей.
Радіографічне тестування (RT): рентгенівське зображення в реальному часі перевіряє внутрішню структурну цілісність. Відповідає ASME BPVC. Знаходить внутрішні дефекти, невидимі оку.
Магнітно-порошковий контроль (MT): виявляє поверхневі та приповерхневі тріщини у феромагнітних матеріалах. Може виявити мікротріщини >0,5 мм.
Тест на проникнення (PT): виявляє поверхневі тріщини в немагнітних матеріалах. Флуоресцентний або кольоровий контрастний, підходить для робочих коліс із нержавіючої сталі та титанового сплаву.
Випробування вихровими струмами (ET): швидке виявлення приповерхневих дефектів, придатне для перевірки робочих коліс масового виробництва в режимі онлайн.
Хімічний склад: іскровий OES / XRF / ICP‑OES для точного кількісного визначення.
Механічні властивості: універсальна випробувальна машина – міцність на розрив ≥500 МПа, межа текучості, подовження; випробування на удар (низька температура -40°C).
Металографія: спостереження під мікроскопом за розміром зерна, оцінкою включення (ASTM E112), щоб уникнути дефектів термічної обробки.
Твердість: твердомір за Роквеллом / Брінеллем.
Гідравлічні/аеродинамічні випробування: на випробувальному стенді виміряйте криву витрати-напор, переконайтеся, що ефективність ≥85%, NPSH відповідає вимогам.
Випробування на високошвидкісне обертання: випробувальна установка для обертання з периферійною швидкістю до 300 м/с, копіюючи фактичні умови.
Моделювання навколишнього середовища: температурна камера (від -70°C до 300°C) і вакуумна камера (≤10⁻³ Па), корозійна камера з сольовим туманом (ASTM B117).
Випробування на втому: багатоциклова машина на втому, кількість циклів ≥10⁷.
Вимоги до середовища перевірки
Температура підтримується на рівні 20±2°C, вологість <60% для зменшення похибок вимірювань. Інспектори повинні мати сертифікат ASNT рівня II або еквівалентний. Система MES записує всі дані перевірки для відстеження повного життєвого циклу.
Дані за 2024 рік показують високий попит на технологію тривимірного потоку робочого колеса в енергетиці, металургії, хімічній та інших галузях промисловості. Енергозберігаючі тривимірні відцентрові повітродувки створили приблизно 3000 одиниць нового попиту в системах охолодження центрів обробки даних (розмір ринку 1,8 мільярда юанів, щорічне зростання 65%), 2200 одиниць у ланцюжку постачання нових енергетичних автомобілів і 500 одиниць у промисловості виробництва напівпровідників (1,5 мільярда юанів, зростання 35%). Основні гравці галузі виділяють 6,8% доходу від продажів на дослідження та розробки. Відцентрові повітродувки з тривимірним потоком забезпечують економію електроенергії на 12–18% порівняно з традиційними двовимірними конструкціями.
Цифрове інтелектуальне виробництво
Прогнозне технічне обслуговування на основі цифрових близнюків спрямоване на скорочення незапланованих простоїв на 50%. Поєднання CFD моделювання з експериментальною перевіркою скорочує цикли розробки нових продуктів на 30%. Системи MES забезпечують відстеження даних повного життєвого циклу.
Масштабування адитивного виробництва
Технологія SLM/EBM рухається до масового виробництва. Було досягнуто ультратонкого формування леза 0,3 мм із оптимізацією топології, що зменшило вагу на 8,7%. Гібридне виробництво (аддитивне + субтрактивне інтегроване) стане новою парадигмою для виробництва високоякісних робочих коліс.
Інтеграція високошвидкісного прямого приводу
Високошвидкісні синхронні двигуни з постійними магнітами безпосередньо приводять в дію робочі колеса з ККД двигуна ≥95%, усуваючи втрати в коробці передач. Інтегровані редукторно-крильчаті блоки стають трендом, що дозволяє широко регулювати тиск потоку за допомогою приводу змінної частоти.
Повна оптимізація системи
Конструкція робочого колеса оптимізована одночасно з дифузорами, волютами та двигунами, використовуючи CFD для максимізації загальної продуктивності компресорної системи. Перехід від інтегрованої оптимізації на рівні компонентів до рівня системи.
Інтелектуальний моніторинг IoT (Інтернет речей).
У 2024 році 39% нововстановлених установок – це розумні вентилятори, оснащені дистанційним моніторингом. Аналіз великих даних дозволяє динамічно оптимізувати енергію, досягаючи додаткової середньої економії енергії на 3–5%. Очікується, що до 2025 року кількість інтелектуальних вентиляторів перевищить 60%.
Нові матеріали та нові структури
Матеріали Genome Engineering перевіряє нові склади сплавів, міцність яких у п’ять разів перевищує міцність звичайного литого алюмінію. Продовжують з’являтися інноваційні конструкції, такі як композитні робочі колеса, порожнисті конструкції з подвійними стінками та внутрішні канали охолодження. Розробляються високотемпературні композитні робочі колеса, стійкі до 400°C+.
Від литого алюмінію до 3D-друкованих лопатей із титанового сплаву, від двовимірного потоку до тривимірного, від сегментованого зварювання до інтегрального фрезерування – технологія виробництва відцентрових робочих коліс із замкнутим тривимірним потоком зазнає глибоких змін. Конвергенція адитивного виробництва, цифрових близнюків і оптимізації конструкції за допомогою штучного інтелекту й надалі покращуватиме ефективність, потужність і надійність робочого колеса, забезпечуючи основну підтримку промислового енергозбереження та самозабезпеченості висококласного обладнання.


