
Please Choose Your Language


| Quantità: | |
|---|---|
Il rullo a denti fini è il componente principale del frantoio/polverizzatore a doppio rullo, progettato specificamente per la frantumazione media e fine di materiali alimentari. Attraverso l'azione di taglio e spremitura generata dalla controrotazione di due rulli, frantuma pezzi di materiale di grandi dimensioni fino alla granulometria richiesta. È ampiamente utilizzato nei processi di frantumazione primaria e fine di materie prime alimentari come fave di cacao, soia, noci e cereali.
A differenza dei rulli utilizzati nelle apparecchiature di frantumazione grossolana, il rullo a dentatura fine presenta profili dei denti di precisione e un rendimento uniforme come principali vantaggi competitivi, garantendo l'efficienza di frantumazione mantenendo l'integrità del materiale e i requisiti di igiene e sicurezza alimentare.
Vantaggi principali:
Elevata precisione di taglio con granulometria uniforme in uscita
Funzione di classificazione integrata per evitare una macinazione eccessiva
Adatto per materiali alimentari a bassa durezza, alta viscosità e sensibili al calore
La dentatura fine del rullo dentato presenta i seguenti vantaggi strutturali:
Taglio e frantumazione di precisione: i denti sono disposti densamente, applicando forze di taglio ad alta frequenza e bassa ampiezza al materiale, rompendo gradualmente le particelle fino a uno stato fine e uniforme, ottenendo una finezza delle particelle a un livello di 15-20 μm.
Frantumazione durante la vagliatura: gli spazi tra i denti formano naturalmente un effetto 'setaccio': le particelle più piccole dello spazio passano direttamente attraverso, mentre le particelle più grandi vengono catturate e tagliate, con conseguente dimensione delle particelle in uscita uniforme e controllabile.
Evitare una macinazione eccessiva: la struttura a denti fini non comprime eccessivamente le particelle qualificate, controllando efficacemente la velocità della polvere fine e riducendo la perdita di materiale.
Lavorazione delicata: adatta a materiali alimentari con durezza inferiore, evitando la 'rottura da impatto' che produce particelle irregolari, preservando così la qualità originale del materiale.
Le scanalature dei denti del rullo a denti fini sono poco profonde e dense, quindi il materiale non si accumula o si intasa facilmente tra i denti e i materiali appiccicosi hanno meno probabilità di trattenersi, agglomerarsi o rovinarsi. Questa struttura facilita anche la pulizia igienica, lasciando residui minimi e riducendo la crescita batterica.
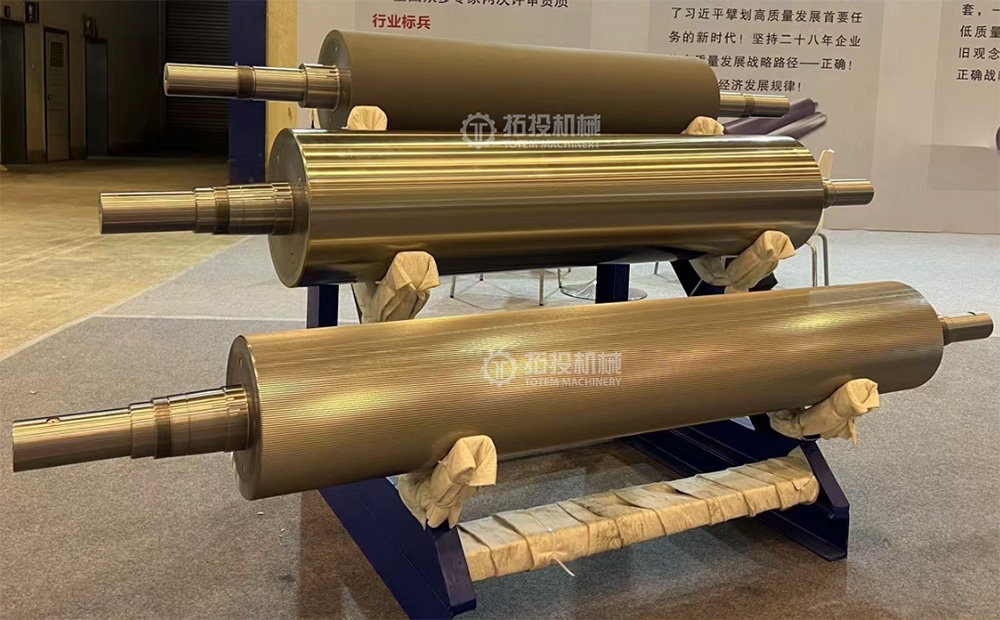
La lega ad alto contenuto di cromo, nichel-molibdeno offre un'eccellente temprabilità e un'eccezionale resistenza all'usura. Dopo il trattamento termico, la durezza della superficie del dente può raggiungere 50–65 HRC.
Gli elementi di lega forniscono le seguenti caratteristiche: il cromo (Cr) forma carburi di tipo Cr₇C₃ ad alta durezza, offrendo un'eccellente resistenza all'usura abrasiva; Il nichel (Ni) migliora la temprabilità, promuove la trasformazione martensitica e aumenta la durezza; Il molibdeno (Mo) inibisce la formazione di perlite, migliora la temprabilità e affina i carburi.
Sfruttando i vantaggi del materiale e della struttura, questo rullo dentato è specializzato nella frantumazione e vagliatura degli alimenti:
Frantumazione delle fave di cacao: frantumazione delle fave di cacao intere in piccoli pezzi in preparazione alla successiva raffinazione.
Polverizzazione soia/legumi: Triturazione media e fine dei fagioli.
Frantumazione di noci: sgusciatura o rottura di arachidi, mandorle e altra frutta secca.
Lavorazione del grano: frantumazione di mais, grano e altri raccolti di cereali.
Additivi alimentari/spezie: Polverizzazione di spezie e condimenti.
L'acciaio tondo forgiato di alta qualità in lega di nichel-molibdeno ad alto contenuto di cromo viene selezionato, riscaldato ad alta temperatura e ripetutamente sconvolto ed estratto utilizzando una pressa di forgiatura per affinare la struttura interna del grano e ottenere una microstruttura densa. Il materiale forgiato viene tagliato secondo le dimensioni di progetto del rullo dentato, con un sovrametallo di lavorazione riservato di 1–2 mm.
Il pezzo grezzo forgiato viene sottoposto a tornitura di sgrossatura per rimuovere scaglie superficiali e materiale irregolare in eccesso, mentre i contorni principali come perni e corpo del rullo vengono preformati, con margine riservato per le successive operazioni di finitura.
Dopo la lavorazione di sgrossatura, il componente viene sottoposto a tempra e rinvenimento complessivi. Il corpo del rullo viene riscaldato alla temperatura di tempra nel suo complesso, temprato in olio o in acqua, quindi temperato ad alta temperatura per ottenere una struttura di sorbite temperata uniforme. Questo processo bilancia la resistenza e la tenacità del rullo dentato per soddisfare i requisiti di resistenza ai carichi pesanti e alla fatica.
La superficie del dente è sottoposta a indurimento ad induzione: il riscaldamento ad induzione ad alta frequenza della superficie del dente seguito da un rapido raffreddamento aumenta la durezza della superficie del dente a 50–65 HRC, migliorando significativamente la resistenza all'usura.
Dopo la tempra e il rinvenimento, viene effettuato un rinvenimento a bassa temperatura o invecchiamento naturale per eliminare le tensioni interne, prevenire la deformazione dovuta al rilascio di tensione durante le successive operazioni di finitura e garantire la stabilità dimensionale.
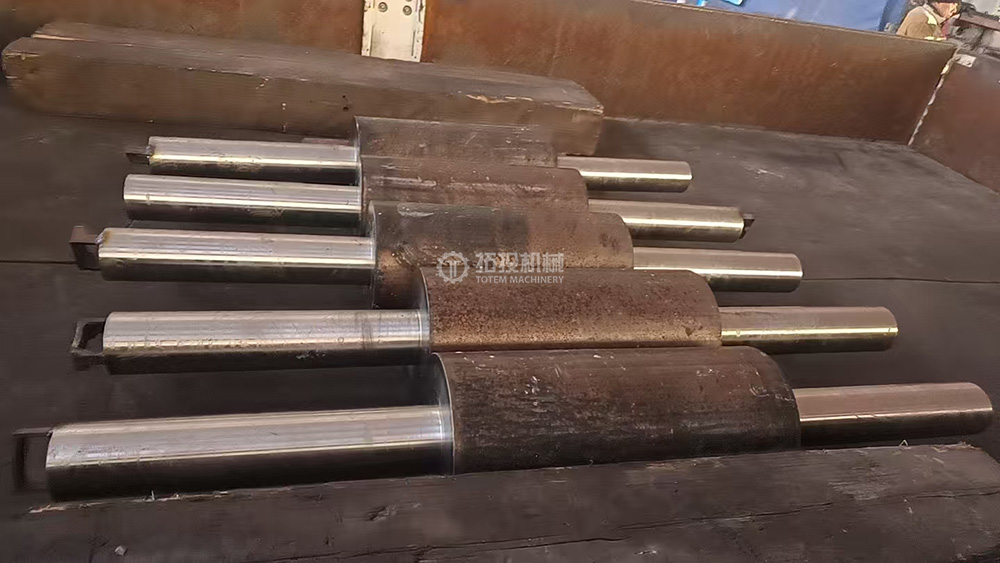
Dopo il trattamento termico
I diametri esterni, le scanalature, i gradini e altre caratteristiche vengono torniti, riducendo la tolleranza entro 0,5 mm. Le strutture ausiliarie (ad esempio, sedi per chiavetta, filettature) vengono lavorate simultaneamente, con un rigoroso controllo di coassialità, cilindricità e altre tolleranze geometriche.
Tornitura/rettifica: le sezioni critiche come le aree di accoppiamento dei cuscinetti e le sezioni di collegamento dei giunti vengono progressivamente perfezionate mediante tornitura → rettifica di precisione per ottenere la precisione richiesta.
Lavorazione delle caratteristiche di connessione: le sedi per chiavetta vengono fresate e le filettature vengono maschiate per garantire tolleranze dimensionali e geometriche delle parti di collegamento.
Fresatura dei denti: una fresatrice CNC con utensili in metallo duro ad alta durezza viene utilizzata per la fresatura di precisione del profilo del dente, lavorando ciascun dente secondo il passo, la profondità del dente e il profilo del dente progettati.
Finitura al tornio a rulli dentati
Fresatura di ingranaggi a rulli dentati
Dopo la pulizia e l'asciugatura, l'intera superficie del rullo viene rivestita con un olio antiruggine adatto al contatto alimentare certificato NSF‑H1. Questo olio è basato su olio bianco minerale per uso alimentare e non contiene zolfo, cloro o componenti di metalli pesanti e soddisfa gli standard di sicurezza per il contatto accidentale con gli alimenti. Il processo di applicazione garantisce la copertura completa di aree di precisione come superfici dei denti e perni, fornendo un'efficace protezione dalla ruggine durante lo stoccaggio e la spedizione marittima.
La pellicola di plastica PE trasparente viene utilizzata per avvolgere e sigillare completamente il rullo a denti fini, formando uno strato resistente all'umidità. La superficie del dente è inoltre avvolta con pluriball bianco sullo strato esterno per evitare danni alla punta del dente durante il trasporto.
Le funzioni principali includono: isolamento dell'umidità per prevenire la ruggine; bloccare la polvere per mantenere pulita la superficie del dente e le scanalature; e ridurre l'attrito e i graffi tra il rullo e il materiale di imballaggio attraverso un avvolgimento stretto della pellicola, preservando così la precisione del profilo dei denti.
Vengono utilizzate custodie in legno massiccio o compensato, con cuscini intrecciati colorati o materiale imbottito in schiuma all'interno. Le aree critiche come la superficie del dente e i diari sono inoltre protette con manicotti protettivi o rivestimenti in schiuma localizzati per evitare che le punte dei denti entrino in collisione all'interno della custodia. Il telaio della cassa in legno offre resistenza alla compressione e agli urti, in grado di resistere alle forze meccaniche durante l'impilamento e la movimentazione. Lo strato ammortizzante riempie gli spazi vuoti, assorbe le vibrazioni e previene la deformazione o il danneggiamento della superficie del dente dovuto a sobbalzi. La robusta struttura in legno è compatibile con carrelli elevatori e gru, soddisfacendo i requisiti di stoccaggio del magazzino.
Confezione interna
Imballaggio esterno
Procedura di confezionamento: Il rullo a dentatura fine viene innanzitutto pulito e asciugato per eliminare i residui di lavorazione (liquido da taglio, trucioli metallici, ecc.). La superficie del rullo è rivestita con olio antiruggine, quindi avvolta e sigillata con pellicola in PE. Le aree di precisione come la superficie del dente e i perni sono inoltre protette con schiuma localizzata. Il rullo viene quindi posizionato nella custodia di legno, fissata con cuscinetti imbottiti per evitare spostamenti durante il trasporto. Infine, la custodia viene fissata con chiodi o cinghie e vengono apposte etichette di spedizione come 'This Side Up', 'Keep Dry', 'Precision Equipment' e 'No Heavy Stacking'. Per l'esportazione, la cassa di legno reca un marchio di fumigazione per soddisfare i requisiti di spedizione internazionale.
L'intero sistema costituisce una rete protettiva 'dall'interno verso l'esterno' che combina precisione, resistenza agli urti e adattabilità ambientale, garantendo che il prodotto arrivi in perfette condizioni.


