
Please Choose Your Language


| Adet: | |
|---|---|
İnce dişli silindir, gıda malzemelerinin orta ve ince parçalanması için özel olarak tasarlanmış, çift silindirli kırıcı/toz haline getirme ekipmanının temel çalışma bileşenidir. İki silindirin ters yönde dönmesiyle oluşturulan kesme ve sıkma hareketi sayesinde büyük malzeme parçalarını gerekli parçacık boyutuna kadar parçalar. Kakao çekirdeği, soya fasulyesi, fındık, tahıl gibi gıda hammaddelerinin birincil ve ince kırma işlemlerinde yaygın olarak kullanılmaktadır.
Kaba kırma ekipmanlarında kullanılan silindirlerden farklı olarak ince dişli silindir, temel rekabet avantajı olarak hassas diş profilleri ve tekdüze çıktı özelliğine sahiptir; malzeme bütünlüğünü ve gıda hijyeni ve güvenlik gerekliliklerini korurken kırma verimliliği sağlar.
Temel Avantajlar:
Eşit çıktı parçacık boyutuyla yüksek kesme hassasiyeti
Aşırı öğütmeyi önlemek için dahili sınıflandırma fonksiyonu
Düşük sertlikte, yüksek viskozitede ve ısıya duyarlı gıda malzemeleri için uygundur
Dişli merdanenin ince dişleri yapı olarak aşağıdaki avantajlara sahiptir:
Hassas kesme ve kırma: Dişler yoğun şekilde düzenlenmiştir, malzemeye yüksek frekanslı, düşük genlikli kesme kuvvetleri uygulayarak parçacıkları kademeli olarak ince ve tekdüze bir duruma indirir ve 15–20 μm seviyesinde parçacık inceliği elde edilir.
Eleme sırasında kırma: Dişler arası boşluklar doğal olarak bir 'eleme' etkisi oluşturur; boşluktan daha küçük parçacıklar doğrudan geçerken, daha büyük parçacıklar yakalanıp kesilir, bu da tekdüze ve kontrol edilebilir çıktı parçacık boyutuyla sonuçlanır.
Aşırı öğütmenin önlenmesi: İnce diş yapısı nitelikli parçacıkları aşırı derecede sıkıştırmaz, ince toz oranını etkili bir şekilde kontrol eder ve malzeme kaybını azaltır.
Hassas işleme: Daha düşük sertliğe sahip gıda malzemeleri için uygundur, düzensiz parçacıklar üreten 'darbe kırılmasını' önler, böylece malzemenin orijinal kalitesini korur.
İnce dişli merdanenin diş olukları sığ ve yoğun olduğundan malzeme dişler arasında kolayca birikmez veya tıkanmaz ve yapışkan malzemelerin tutulması, topaklaşması veya bozulması daha az olasıdır. Bu yapı aynı zamanda hijyenik temizliği kolaylaştırarak minimum kalıntı bırakır ve bakteri üremesini azaltır.
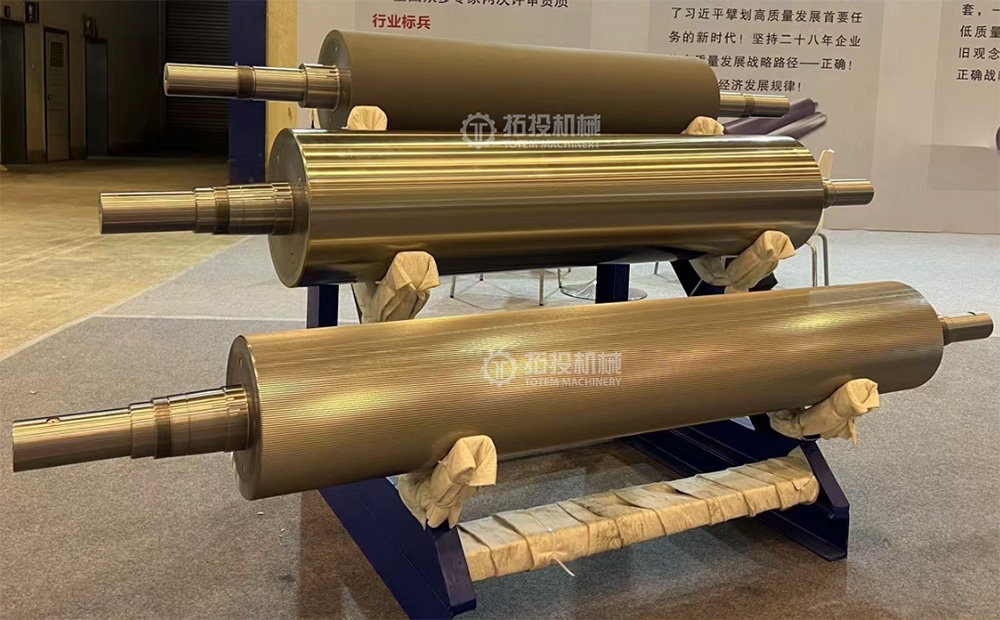
Yüksek kromlu nikel-molibden alaşımı mükemmel sertleşebilirlik ve olağanüstü aşınma direnci sunar. Isıl işlemden sonra diş yüzey sertliği 50-65 HRC'ye ulaşabilir.
Alaşım elementleri aşağıdaki özellikleri sağlar: Krom (Cr), yüksek sertlikte Cr₇C₃ tipi karbürler oluşturarak aşındırıcı aşınmaya karşı mükemmel direnç sunar; Nikel (Ni) sertleşebilirliği artırır, martensitik dönüşümü destekler ve sertliği artırır; Molibden (Mo) perlit oluşumunu engeller, sertleşebilirliği artırır ve karbürleri rafine eder.
Malzeme ve yapının avantajlarından yararlanan bu dişli silindir, gıda kırma ve eleme için uzmanlaşmıştır:
Kakao çekirdeğinin ezilmesi: Daha sonraki rafinasyona hazırlık amacıyla bütün kakao çekirdeklerinin küçük parçalara ayrılması.
Soya fasulyesi/baklagillerin toz haline getirilmesi: Fasulyelerin orta ve ince öğütülmesi.
Fındık kırma: Yer fıstığı, badem ve diğer sert kabuklu yemişlerin soyulması veya kırılması.
Tahıl işleme: Mısır, buğday ve diğer tahıl mahsullerinin ezilmesi.
Gıda katkı maddeleri/baharatlar: Baharatların ve çeşnilerin toz haline getirilmesi.
Yüksek kaliteli, yüksek kromlu nikel-molibden alaşımlı dövme yuvarlak çelik seçilir, yüksek sıcaklığa ısıtılır ve iç tane yapısını iyileştirmek ve yoğun bir mikro yapı elde etmek için bir dövme presi kullanılarak tekrar tekrar ısıtılır ve çekilir. Dövme malzeme, 1-2 mm'lik bir işleme payı bırakılarak dişli silindirin tasarım boyutlarına göre kesilir.
Dövme işlenmemiş parça, yüzey pulunu ve düzensiz fazla malzemeyi çıkarmak için kaba tornalama işlemine tabi tutulur ve muylular ve silindir gövdesi gibi ana konturlar, sonraki bitirme işlemleri için ayrılan payla, ön olarak şekillendirilir.
Kaba işlemeden sonra bileşen genel su verme ve temperlemeye tabi tutulur. Silindir gövdesi bir bütün olarak söndürme sıcaklığına kadar ısıtılır, yağla söndürülür veya suyla söndürülür ve ardından düzgün bir temperlenmiş sorbit yapısı elde etmek için yüksek sıcaklıkta temperlenir. Bu işlem, ağır yük ve yorulma direnci gereksinimlerini karşılamak için dişli silindirin gücünü ve sağlamlığını dengeler.
Diş yüzeyi indüksiyonla sertleştirmeye tabi tutulur: Diş yüzeyinin yüksek frekanslı indüksiyonla ısıtılması ve ardından hızlı soğutma, diş yüzeyi sertliğini 50-65 HRC'ye yükselterek aşınma direncini önemli ölçüde artırır.
Su verme ve temperleme sonrasında, iç gerilimleri ortadan kaldırmak, sonraki bitirme işlemleri sırasında gerilimin serbest kalmasından kaynaklanan deformasyonu önlemek ve boyutsal stabiliteyi sağlamak için düşük sıcaklıkta temperleme veya doğal yaşlandırma gerçekleştirilir.
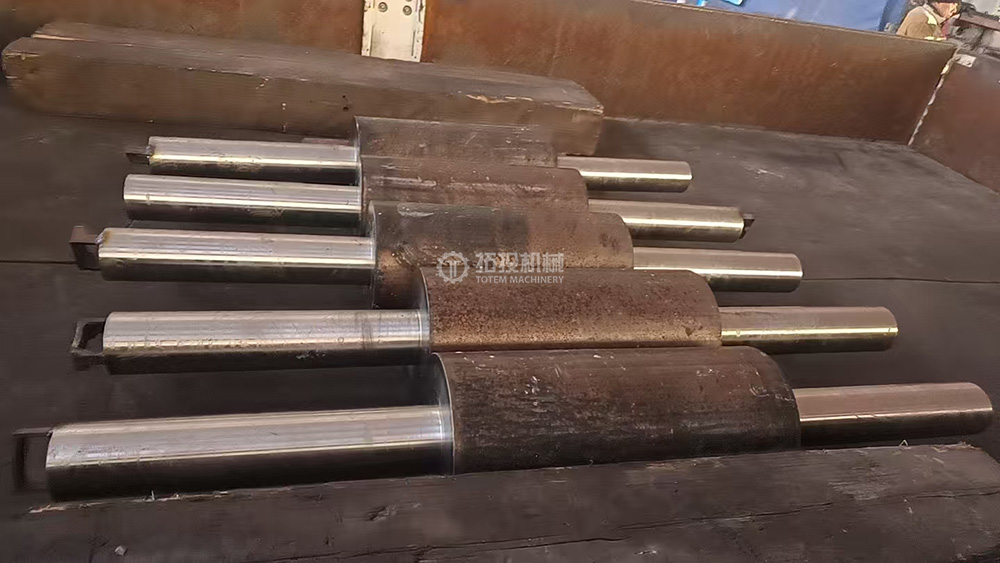
Isıl İşlem Sonrası
Dış çaplar, oluklar, basamaklar ve diğer özellikler yeniden döndürülerek pay 0,5 mm'ye düşürülür. Yardımcı yapılar (örn. kama yuvaları, dişler), eş eksenlilik, silindiriklik ve diğer geometrik toleranslar sıkı bir şekilde kontrol edilerek eş zamanlı olarak işlenir.
Tornalama/taşlama: Rulman takma alanları ve kaplin bağlantı bölümleri gibi kritik bölümler, gerekli doğruluğu elde etmek için hassas tornalama → taşlama yoluyla aşamalı olarak iyileştirilir.
Bağlantı özelliği işleme: Bağlantı parçalarının boyutsal ve geometrik toleranslarını sağlamak için kama kanalları frezelenir ve dişlere kılavuz çekilir.
Diş frezeleme: Yüksek sertlikte karbür takımlara sahip bir CNC freze makinesi, hassas diş profili frezeleme için kullanılır ve her dişin tasarlanan adıma, diş derinliğine ve diş profiline göre işlenmesi sağlanır.
Dişli Rulo Torna Kaplaması
Dişli Makaralı Dişli Frezeleme
Temizledikten ve kuruttuktan sonra silindir yüzeyinin tamamı, NSF-H1 sertifikalı gıdayla temasa uygun pas önleyici yağla kaplanır. Bu yağ, gıdada kullanılabilir mineral beyaz yağ bazlıdır ve kükürt, klor veya ağır metal bileşenleri içermez; olası gıda teması güvenlik standartlarını karşılar. Uygulama süreci, diş yüzeyleri ve muylular gibi hassas alanların tam olarak kaplanmasını sağlayarak depolama ve okyanus nakliyesi sırasında paslanmaya karşı etkili koruma sağlar.
Şeffaf PE plastik film, ince dişli silindiri tamamen sarmak ve kapatmak için kullanılır ve neme dayanıklı bir katman oluşturur. Taşıma sırasında diş ucunun zarar görmesini önlemek için diş yüzeyi ayrıca dış katmana beyaz baloncuklu ambalajla sarılır.
Temel işlevler şunları içerir: paslanmayı önlemek için nemin izole edilmesi; diş yüzeyini ve oyukları temiz tutmak için tozun engellenmesi; ve sıkı film sarma yoluyla silindir ile ambalaj malzemesi arasındaki sürtünme ve çiziklerin azaltılması, böylece diş profili doğruluğunun korunması.
Masif ahşap veya kontrplak ahşap kasalar kullanılmakta olup içlerinde renkli dokuma yastıklar veya köpük yastıklama malzemesi bulunmaktadır. Diş yüzeyi ve muylular gibi kritik alanlar, diş uçlarının kasanın içinde çarpışmasını önlemek için ek olarak koruyucu kılıflar veya lokalize köpük ambalajla korunur. Ahşap kasa çerçevesi, istifleme ve taşıma sırasında mekanik kuvvetlere dayanabilen, basınç ve darbe direnci sunar. Yastıklama katmanı boşlukları doldurur, titreşimi emer ve sarsıntıdan kaynaklanan deformasyonu veya diş yüzeyi hasarını önler. Sağlam ahşap yapı, forkliftler ve vinçlerle uyumlu olup depo depolama gereksinimlerini karşılar.
İç Ambalaj
Dış Ambalaj
Paketleme prosedürü: Öncelikle ince dişli silindir temizlenir ve kurutularak işlem artıkları (kesme sıvısı, metal talaşları vb.) giderilir. Silindir yüzeyi pas önleyici yağ ile kaplanır, daha sonra PE film ile sarılır ve kapatılır. Diş yüzeyi ve muylular gibi hassas alanlar ayrıca lokalize köpükle korunur. Daha sonra silindir, nakliye sırasında kaymayı önlemek için yastıklama yastıklarıyla sabitlenen tahta kasaya yerleştirilir. Son olarak kutu çivi veya kayışlarla sabitlenir ve 'Bu Taraf Yukarı', 'Kuru Tutun', 'Hassas Ekipman' ve 'Ağır İstifleme Yok' gibi nakliye etiketleri yapıştırılır. İhracat için tahta sandık, uluslararası nakliye gereksinimlerini karşılamak üzere bir fümigasyon işareti taşır.
Tüm bu sistem, hassasiyeti, darbe direncini ve çevresel uyarlanabilirliği birleştiren ve ürünün mükemmel durumda ulaşmasını sağlayan 'içten dışa' bir koruyucu ağ oluşturur.


