
Please Choose Your Language


| Кількість: | |
|---|---|
Ролик із дрібними зубцями є основним робочим компонентом двовалкового обладнання для дробарки/пульверизації, спеціально розробленого для середнього та дрібного подрібнення харчових матеріалів. Завдяки дії зсуву та стискання, створюваній протиобертанням двох валків, він розбиває великі шматки матеріалу до необхідного розміру. Він широко використовується в процесах первинного та тонкого подрібнення харчової сировини, такої як какао-боби, соєві боби, горіхи та злаки.
На відміну від вальців, які використовуються в обладнанні для грубого подрібнення, валик із дрібними зубцями має точні профілі зубів і рівномірну продуктивність як основні конкурентні переваги, забезпечуючи ефективність подрібнення при збереженні цілісності матеріалу та вимог гігієни та безпеки харчових продуктів.
Ключові переваги:
Висока точність зрізу з однорідним вихідним розміром частинок
Вбудована функція класифікації, щоб уникнути надмірного подрібнення
Підходить для харчових матеріалів низької твердості, високої в'язкості та термочутливих
Тонкі зуби зубчастого ролика мають наступні переваги в будові:
Точне різання та дроблення: зуби розташовані щільно, застосовуючи до матеріалу високочастотні сили зсуву з низькою амплітудою, поступово розбиваючи частинки до дрібного й однорідного стану, досягаючи рівня дрібності частинок 15–20 мкм.
Дроблення під час просіювання: щілини між зубами природним чином створюють ефект «сита» – частинки, менші за щілину, проходять безпосередньо, тоді як більші частинки захоплюються та зрізаються, що призводить до рівномірного та контрольованого розміру частинок на виході.
Уникнення надмірного подрібнення: структура дрібних зубців не стискає надмірно кваліфіковані частинки, ефективно контролюючи швидкість дрібного порошку та зменшуючи втрати матеріалу.
Делікатна обробка: підходить для харчових матеріалів з меншою твердістю, уникаючи «розриву від удару», який утворює нерівні частинки, таким чином зберігаючи початкову якість матеріалу.
Зубчасті канавки тонкого зубчастого ролика неглибокі та щільні, тому матеріал не легко накопичується або забивається між зубами, а липкі матеріали менш імовірно затримаються, злипнуться або зіпсуються. Ця структура також полегшує гігієнічне очищення, залишаючи мінімальні залишки та зменшуючи ріст бактерій.
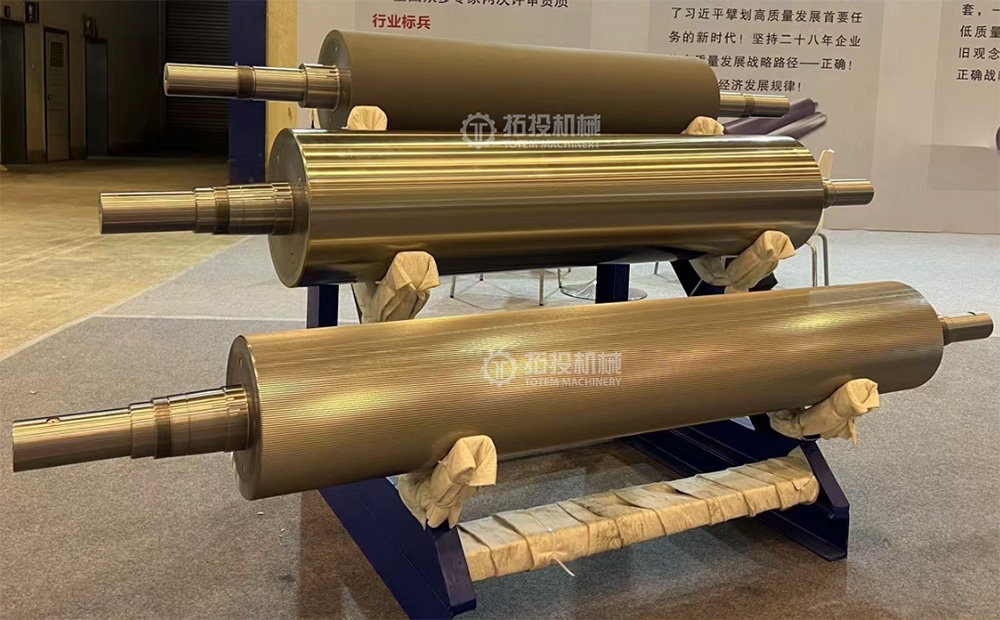
Нікель-молібденовий сплав з високим вмістом хрому забезпечує чудову гартування та чудову зносостійкість. Після термічної обробки твердість поверхні зуба може досягати 50–65 HRC.
Легуючі елементи забезпечують такі характеристики: хром (Cr) утворює карбіди типу Cr₇C3 високої твердості, що забезпечує чудову стійкість до абразивного зношування; Нікель (Ni) покращує прогартовуваність, сприяє мартенситному перетворенню та підвищує твердість; Молібден (Mo) перешкоджає утворенню перліту, покращує загартуваність і очищає карбіди.
Використовуючи переваги матеріалу та структури, цей зубчастий ролик спеціалізується на подрібненні та просіюванні їжі:
Подрібнення какао-бобів: подрібнення цілих какао-бобів на дрібні шматочки для підготовки до подальшого очищення.
Подрібнення сої/бобових: середнє та дрібне подрібнення бобів.
Подрібнення горіхів: очищення або розбивання арахісу, мигдалю та інших горіхів.
Переробка зерна: Дроблення кукурудзи, пшениці та інших зернових культур.
Харчові добавки/спеції: подрібнення спецій і приправ.
Вибирається високоякісна кована кругла сталь із високим вмістом хрому, нікель-молібденового сплаву, яка нагрівається до високої температури та неодноразово видавлюється та витягується за допомогою кувального преса для покращення внутрішньої зернистої структури та досягнення щільної мікроструктури. Кований матеріал розкроюють за проектними розмірами зубчастого валика з припуском на обробку 1–2 мм.
Кована заготовка проходить грубе точіння для видалення поверхневої окалини та нерівномірних надлишків заготовки, а основні контури, такі як цапфи та корпус ролика, попередньо формуються з резервом для наступних операцій обробки.
Після чорнової обробки деталь піддається загальному гарту і відпуску. Тіло ролика нагрівають до температури загартування в цілому, загартують маслом або водою, а потім піддають високотемпературному відпуску для отримання однорідної загартованої структури сорбіту. Цей процес збалансовує міцність і міцність зубчастого ролика, щоб відповідати вимогам до стійкості до великих навантажень і втоми.
Поверхня зуба піддається індукційному зміцненню: високочастотний індукційний нагрів поверхні зуба з подальшим швидким охолодженням підвищує твердість поверхні зуба до 50-65 HRC, значно покращуючи зносостійкість.
Після загартування і відпуску проводять низькотемпературний відпуск або природне старіння для усунення внутрішніх напруг, запобігання деформації внаслідок зняття напруги під час наступних операцій обробки і забезпечення стабільності розмірів.
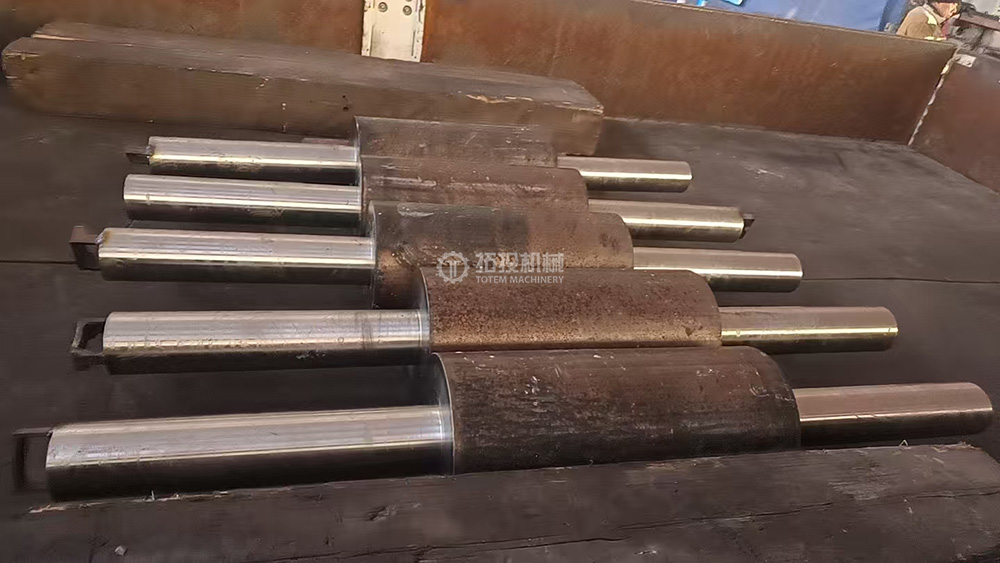
Після термічної обробки
Зовнішні діаметри, канавки, сходинки та інші деталі обточуються повторно, зменшуючи припуск до 0,5 мм. Допоміжні конструкції (наприклад, шпонкові канавки, різьблення) обробляються одночасно з суворим контролем співвісності, циліндричності та інших геометричних допусків.
Токарна обробка/шліфування: критичні ділянки, такі як зони посадки підшипників і з’єднувальні секції муфти, поступово вдосконалюються шляхом точного точіння → шліфування для досягнення необхідної точності.
Механічна обробка елементів з’єднання: шпонкові канавки фрезеруються, а різьба нарізана для забезпечення розмірних і геометричних допусків з’єднувальних частин.
Фрезерування зубів: фрезерний верстат з ЧПУ з твердосплавними інструментами з високою твердістю використовується для точного фрезерування профілю зуба, обробки кожного зуба до заданого кроку, глибини зуба та профілю зуба.
Зубчастий роликовий токарний верстат
Фрезерування зубчастих роликових передач
Після очищення та сушіння вся поверхня валика покривається маслом для захисту від іржі, що контактує з харчовими продуктами, сертифікованим за NSF‑H1. Ця олія виготовлена на основі мінеральної білої харчової олії та не містить сірки, хлору чи компонентів важких металів, що відповідає стандартам безпеки при контакті з їжею. Процес нанесення забезпечує повне охоплення прецизійних ділянок, таких як поверхні зубів і цапф, забезпечуючи ефективний захист від іржі під час складування та морських перевезень.
Прозора поліетиленова поліетиленова плівка використовується для повного обгортання та герметизації ролика з дрібними зубцями, утворюючи вологостійкий шар. Зовнішній шар поверхні зуба додатково обгорнутий білою бульбашковою плівкою, щоб запобігти пошкодженню кінчика зуба під час транспортування.
Основні функції включають: ізоляцію вологи для запобігання іржі; блокування пилу для підтримки чистоти поверхні зубів і канавок; і зменшує тертя та подряпини між валиком і пакувальним матеріалом завдяки щільному обгортанню плівкою, таким чином зберігаючи точність профілю зубів.
Використовуються дерев’яні корпуси з твердої деревини або фанери з кольоровими плетеними подушками або амортизуючим матеріалом з пінопласту всередині. Критичні ділянки, такі як поверхня зубів і цапфи, додатково захищені захисними чохлами або локалізованою пінопластовою оболонкою, щоб запобігти зіткненню кінчиків зубів усередині корпусу. Дерев’яна рама ящика забезпечує стійкість до стиску та удару, здатна витримувати механічні навантаження під час укладання та транспортування. Амортизуючий шар заповнює щілини, поглинає вібрацію та запобігає деформації або пошкодженню поверхні зубів від поштовхів. Міцна дерев'яна конструкція сумісна з навантажувачами та кранами, що відповідає вимогам складського зберігання.
Внутрішня упаковка
Зовнішня упаковка
Процедура пакування: спочатку валик з дрібними зубцями очищається та висушується для видалення залишків обробки (ріжучої рідини, металевої стружки тощо). Поверхня валика покривається маслом для захисту від іржі, потім обертається та запечатується поліетиленовою плівкою. Точні зони, такі як поверхня зубів і шийки, додатково захищені локалізованою піною. Потім ролик поміщається в дерев’яний футляр, закріплений амортизаційними прокладками, щоб запобігти зсуву під час транспортування. Нарешті футляр кріпиться цвяхами або ремінцями, а також прикріплюються транспортні ярлики, наприклад 'This Side Up', 'Keep Dry', 'Precision Equipment' і 'No Heavy Stacking'. Для експорту дерев’яний ящик має позначку фумігації відповідно до міжнародних вимог до доставки.
Уся ця система створює захисну мережу «зсередини назовні», яка поєднує в собі точність, ударостійкість і адаптивність до навколишнього середовища, гарантуючи надходження продукту в ідеальному стані.


