
Please Choose Your Language


| Саны: | |
|---|---|
Жұқа тісті ролик тағамдық материалдарды орташа және ұсақ ұсақтау үшін арнайы әзірленген қос орамды ұсатқыш/ұнтақтау жабдығының негізгі жұмыс құрамдас бөлігі болып табылады. Екі роликтің қарама-қарсы айналуынан туындаған кесу және сығу әрекеті арқылы ол материалдың үлкен бөліктерін қажетті бөлшектер өлшеміне дейін бұзады. Ол какао бұршақтары, соя бұршақтары, жаңғақтар және дәнді дақылдар сияқты тағамдық шикізатты бастапқы және ұсақ ұсақтау процестерінде кеңінен қолданылады.
Дөрекі ұсақтау жабдығында қолданылатын роликтерден айырмашылығы, жұқа тісті роликтің негізгі бәсекелестік артықшылығы ретінде дәл тіс профильдері мен біркелкі өнімділігі бар, бұл материал тұтастығын және тағам гигиенасы мен қауіпсіздік талаптарын сақтай отырып, ұсақтау тиімділігін қамтамасыз етеді.
Негізгі артықшылықтар:
Біркелкі шығыс бөлшектерінің өлшемімен жоғары кесу дәлдігі
Шамадан тыс ұсақтауды болдырмау үшін кіріктірілген жіктеу функциясы
Қаттылығы төмен, тұтқырлығы жоғары және ыстыққа сезімтал тағамдық материалдарға жарамды
Тісті роликтің жұқа тістері құрылымында келесі артықшылықтарға ие:
Дәл кесу және ұсақтау: тістер тығыз орналасқан, материалға жоғары жиілікті, төмен амплитудалы кесу күштерін қолдана отырып, бөлшектерді бірте-бірте ұсақ және біркелкі күйге дейін ыдыратып, 15–20 мкм деңгейінде бөлшектердің ұсақтығына жетеді.
Скрининг кезінде ұсақтау: Тіс аралық саңылаулар табиғи түрде 'елеуіш' әсерін жасайды – саңылаудан кіші бөлшектер тікелей өтеді, ал үлкенірек бөлшектер ұсталып, кесіледі, нәтижесінде біркелкі және басқарылатын шығыс бөлшектерінің өлшемі болады.
Шамадан тыс ұнтақтауды болдырмайды: жұқа тіс құрылымы білікті бөлшектерді шамадан тыс қыспайды, ұнтақ жылдамдығын тиімді басқарады және материалдың жоғалуын азайтады.
Жұмсақ өңдеу: қаттылығы төмен тағамдық материалдарға жарамды, біркелкі емес бөлшектер түзетін 'соққы сынуын' болдырмайды, осылайша материалдың бастапқы сапасын сақтайды.
Жіңішке тісті роликтің тіс ойықтары таяз және тығыз, сондықтан материал тістердің арасында оңай жиналмайды немесе бітеліп қалмайды, ал жабысқақ материалдардың ұсталуы, агломерациялануы немесе бұзылу ықтималдығы аз. Бұл құрылым сонымен қатар гигиеналық тазалауды жеңілдетеді, аз қалдықты қалдырады және бактериялардың өсуін азайтады.
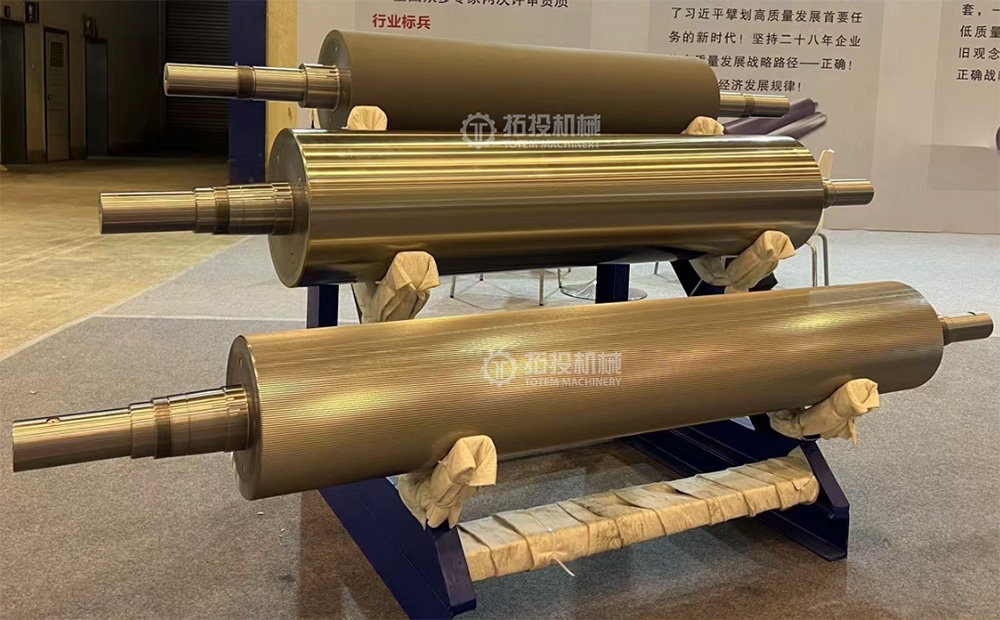
Жоғары хромды никель-молибден қорытпасы тамаша беріктікті және тамаша тозуға төзімділікті ұсынады. Термиялық өңдеуден кейін тіс бетінің қаттылығы 50-65 HRC жетуі мүмкін.
Легірлеуші элементтер келесі сипаттамаларды қамтамасыз етеді: Хром (Cr) абразивті тозуға тамаша төзімділік көрсететін жоғары қаттылықтағы Cr₇C₃ типті карбидтерді құрайды; Никель (Ni) беріктікті жақсартады, мартенситтік трансформацияға ықпал етеді және қаттылықты арттырады; Молибден (Мо) перлит түзілуін тежейді, қатаюды жақсартады және карбидтерді тазартады.
Материалдың және құрылымның артықшылықтарын пайдалана отырып, бұл тісті ролик тағамды ұсақтау және сүзгілеуге мамандандырылған:
Какао бұршақтарын ұсақтау: Кейінгі тазартуға дайындық үшін тұтас какао бұршақтарын кішкене бөліктерге бөлу.
Соя/бұршақты ұнтақтау: бұршақты орташа және ұсақ ұсақтау.
Жаңғақтарды ұсақтау: жержаңғақтарды, бадамдарды және басқа да жаңғақтарды жару немесе сындыру.
Астық өңдеу: жүгері, бидай және басқа да дәнді дақылдарды ұсақтау.
Тағамдық қоспалар/дәмдеуіштер: дәмдеуіштер мен дәмдеуіштерді ұнтақтау.
Жоғары сапалы хромды никель-молибден қоспасы соғылған дөңгелек болат іріктеліп, жоғары температураға дейін қыздырылады және ішкі астық құрылымын тазарту және тығыз микроқұрылымға қол жеткізу үшін соғу пресімен қайта-қайта бұзылады және тартылады. Соғылған материал 1-2 мм өңдеуге рұқсат етілген тісті роликтің жобалық өлшемдеріне дейін кесіледі.
Соғылған дайындама беттік қақты және біркелкі артық қорды кетіру үшін өрескел өңдеуден өтеді, ал журналдар мен роликтің корпусы сияқты негізгі контурлар алдын ала пішімделеді, бұл ретте кейінгі өңдеу операциялары үшін рұқсат сақталады.
Дөрекі өңдеуден кейін құрамдас жалпы сөндіруге және шынықтыруға ұшырайды. Ролик корпусын тұтас күйде сөндіру температурасына дейін қыздырады, маймен немесе сумен сөндіреді, содан кейін біркелкі шыңдалған сорбит құрылымын алу үшін жоғары температурада шыңдайды. Бұл процесс ауыр жүктемеге және шаршауға төзімділік талаптарын қанағаттандыру үшін тісті роликтің беріктігі мен қаттылығын теңестіреді.
Тіс беті индукциялық қатайтуға ұшырайды: тіс бетін жоғары жиілікті индукциялық қыздыру, содан кейін жылдам салқындату тіс бетінің қаттылығын 50-65 HRC дейін көтеріп, тозуға төзімділікті айтарлықтай арттырады.
Сөндіру және шынықтырудан кейін ішкі кернеулерді жою, кейінгі әрлеу операциялары кезінде кернеудің босатылуынан болатын деформацияның алдын алу және өлшемдік тұрақтылықты қамтамасыз ету үшін төмен температурада шынықтыру немесе табиғи қартаю жүргізіледі.
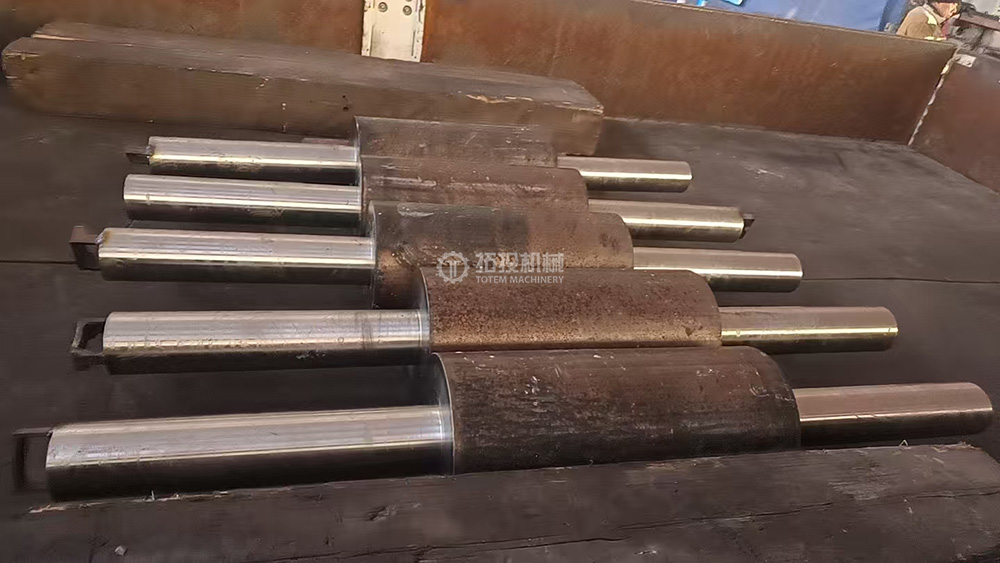
Термиялық өңдеуден кейін
Сыртқы диаметрлер, ойықтар, қадамдар және басқа мүмкіндіктер қайтадан бұрылып, рұқсатты 0,5 мм шегіне дейін азайтады. Көмекші құрылымдар (мысалы, кілттік ойықтар, жіптер) коаксиалдылықты, цилиндрлікті және басқа геометриялық рұқсаттарды қатаң бақылаумен бір уақытта өңделеді.
Токарлық/ұнтақтау: Мойынтіректерді орнату аймақтары және муфталарды қосу бөліктері сияқты маңызды бөліктер қажетті дәлдікке жету үшін дәлдікпен бұру → тегістеу арқылы біртіндеп тазартылады.
Қосылу мүмкіндігін өңдеу: қосылатын бөліктердің өлшемдік және геометриялық рұқсаттарын қамтамасыз ету үшін кілттік ойықтар фрезерленеді және жіптер соғылады.
Тістерді фрезерлеу: қаттылығы жоғары карбид құралдары бар CNC фрезерлік станок дәл тіс профилін фрезерлеу үшін пайдаланылады, әрбір тісті жобаланған қадамға, тіс тереңдігіне және тіс профиліне қарай өңдеу.
Тісті роликті токарлық станогты аяқтау
Тісті роликті тісті фрезерлеу
Тазалау және кептіруден кейін роликтің бүкіл беті NSF‑H1 сертификаты бар тағамдық жанасу тоттан қорғайтын маймен қапталған. Бұл май тағамға арналған минералды ақ майға негізделген және құрамында күкірт, хлор немесе ауыр металл компоненттері жоқ, тамақпен байланыста болатын қауіпсіздік стандарттарына сәйкес келеді. Қолдану процесі қоймалау және мұхитпен тасымалдау кезінде тоттан тиімді қорғауды қамтамасыз ете отырып, тіс беттері мен журналдар сияқты дәл аймақтарды толық қамтуды қамтамасыз етеді.
Мөлдір PE пластикалық пленка ылғалға төзімді қабат құра отырып, жұқа тісті роликті толығымен орау және тығыздау үшін қолданылады. Тасымалдау кезінде тіс ұшының зақымдануын болдырмау үшін тіс беті сыртқы қабатқа ақ көпіршікті орамамен қосымша оралған.
Негізгі функцияларға мыналар жатады: тот басудың алдын алу үшін ылғалды оқшаулау; тіс беті мен ойықтарды таза ұстау үшін шаңды бөгеу; және тығыз пленкамен орау арқылы ролик пен орау материалы арасындағы үйкеліс пен сызаттарды азайту, осылайша тіс профилінің дәлдігін сақтайды.
Қатты ағаштан немесе фанерадан жасалған ағаш қораптар пайдаланылады, олардың ішінде түрлі-түсті тоқылған жастықтар немесе көбік жастықшалары бар. Тіс ұштары корпустың ішінде соқтығысып қалмас үшін тіс беті мен журналдар сияқты маңызды аймақтар қосымша қорғаныш жеңдермен немесе локализацияланған көбік ораумен қорғалған. Ағаш қораптың жақтауы қысу және соққыға төзімділікті ұсынады, жинақтау және өңдеу кезінде механикалық күштерге төтеп бере алады. Амортизациялық қабат саңылауларды толтырады, дірілді жұтады және деформацияны немесе тіс бетінің соғудан зақымдануын болдырмайды. Ағаштан жасалған берік конструкция жүк көтергіштері мен крандармен үйлесімді, қойманы сақтау талаптарын қанағаттандырады.
Ішкі қаптама
Сыртқы қаптама
Буып-түю процедурасы: Алдымен жұқа тісті ролик тазартылады және өңдеу қалдықтарын (кесу сұйықтығы, металл жоңқалары және т.б.) кетіру үшін кептіріледі. Ролик беті тоттан қорғайтын маймен қапталған, содан кейін PE пленкасымен оралып, тығыздалған. Тіс беті мен журналдар сияқты дәлдік аймақтары қосымша локализацияланған көбікпен қорғалған. Содан кейін ролик транзит кезінде жылжуды болдырмау үшін жастықшалармен бекітіліп, ағаш қорапқа орналастырылады. Соңында, қорап шегелермен немесе белдіктермен бекітіліп, 'Осы жағы жоғары', 'Құрғақ ұстаңыз', 'Дәл жабдық' және 'Ауыр жинақтауға болмайды' сияқты тасымалдау жапсырмалары жапсырылады. Экспорт үшін ағаш қорапта халықаралық тасымалдау талаптарына сәйкес келетін фумигация белгісі бар.
Бұл бүкіл жүйе дәлдікті, соққыға төзімділікті және қоршаған ортаға бейімделуді біріктіретін «іштен тыс» қорғаныс желісін орнатып, өнімнің тамаша күйде келуін қамтамасыз етеді.


